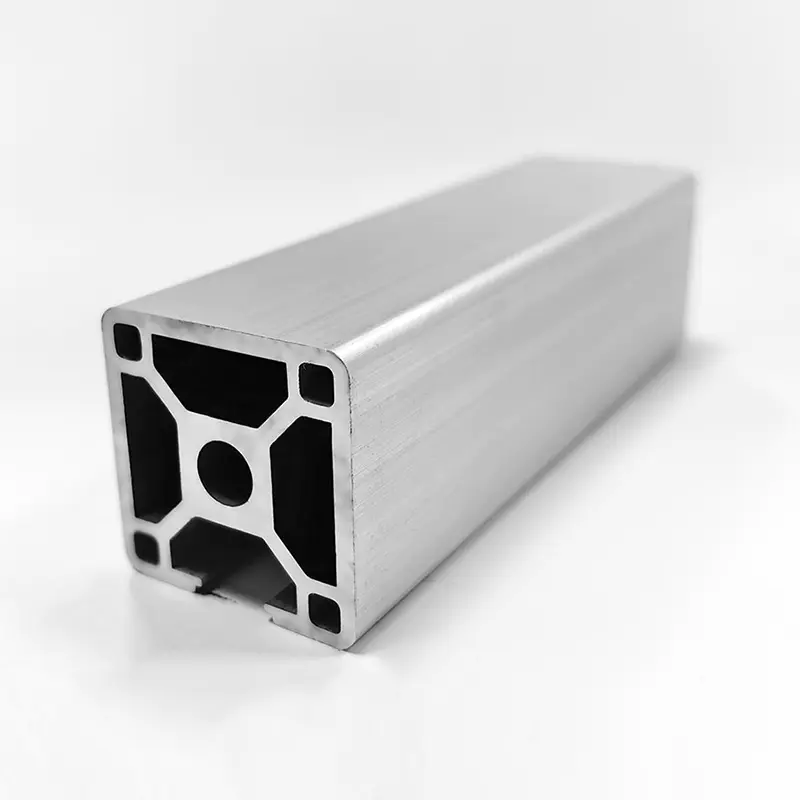

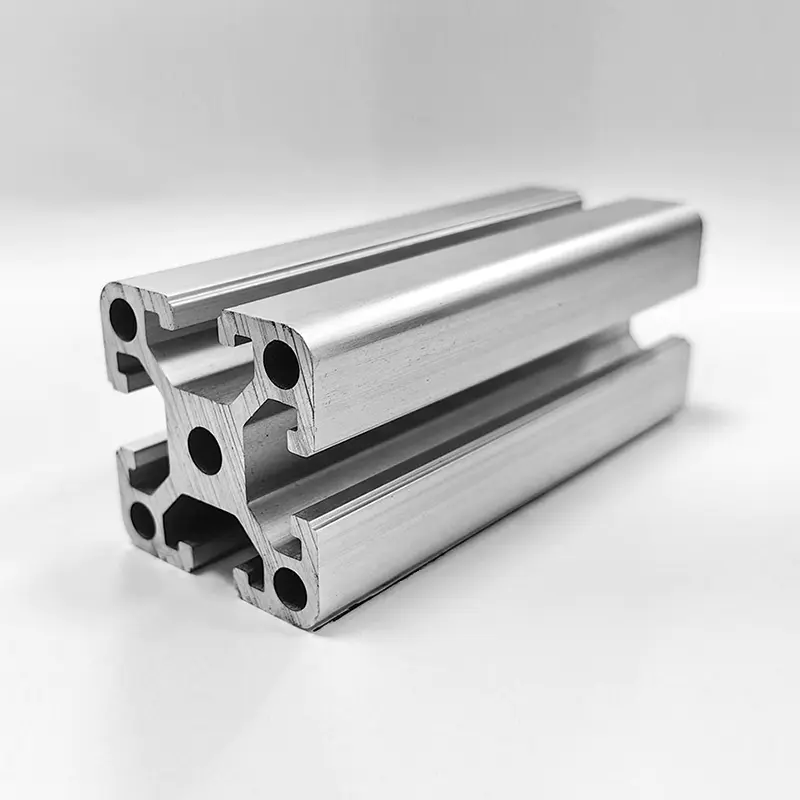
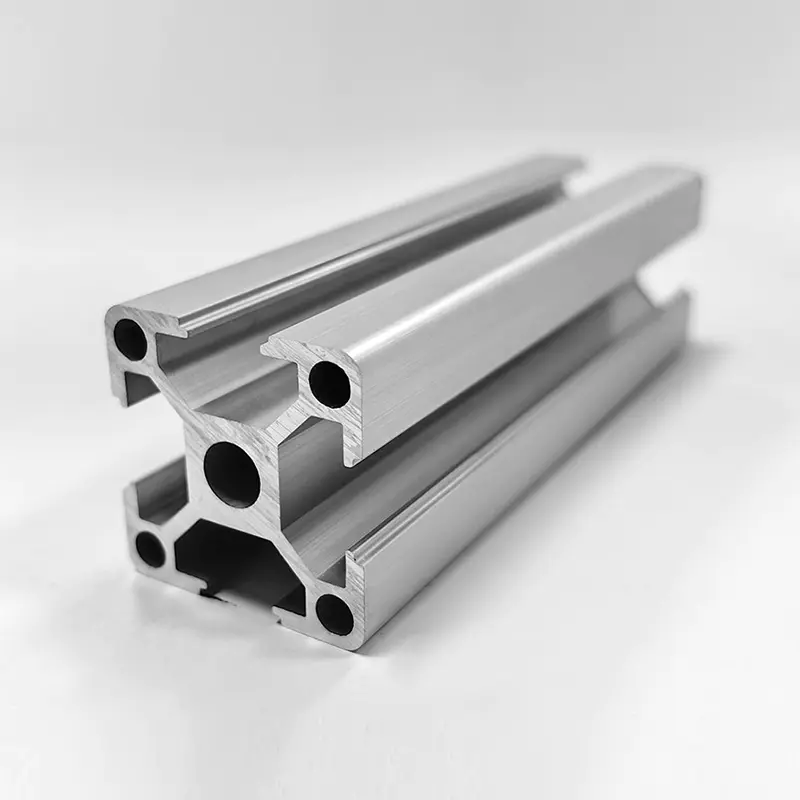
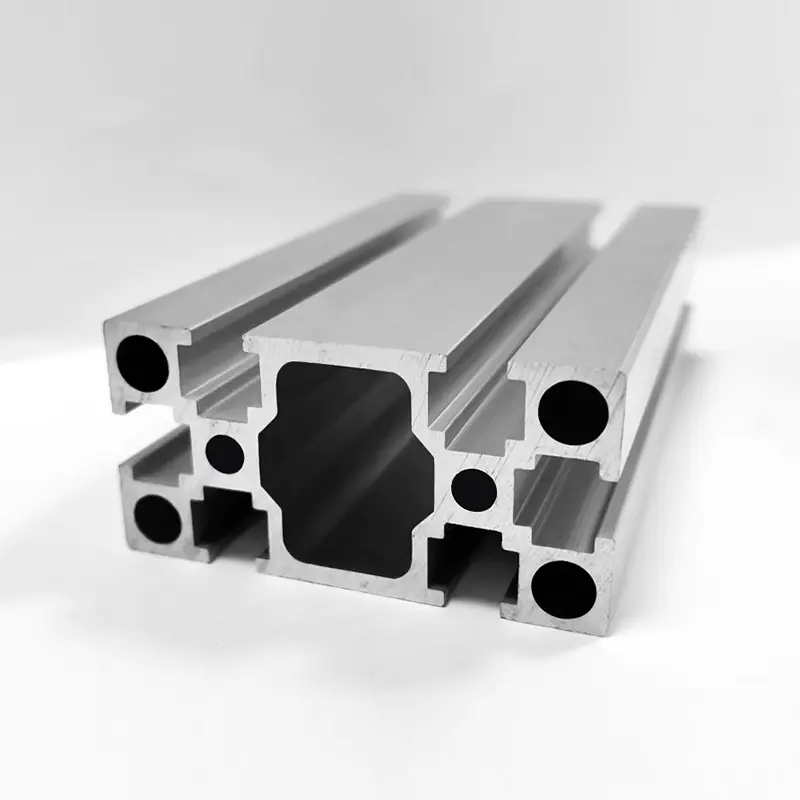
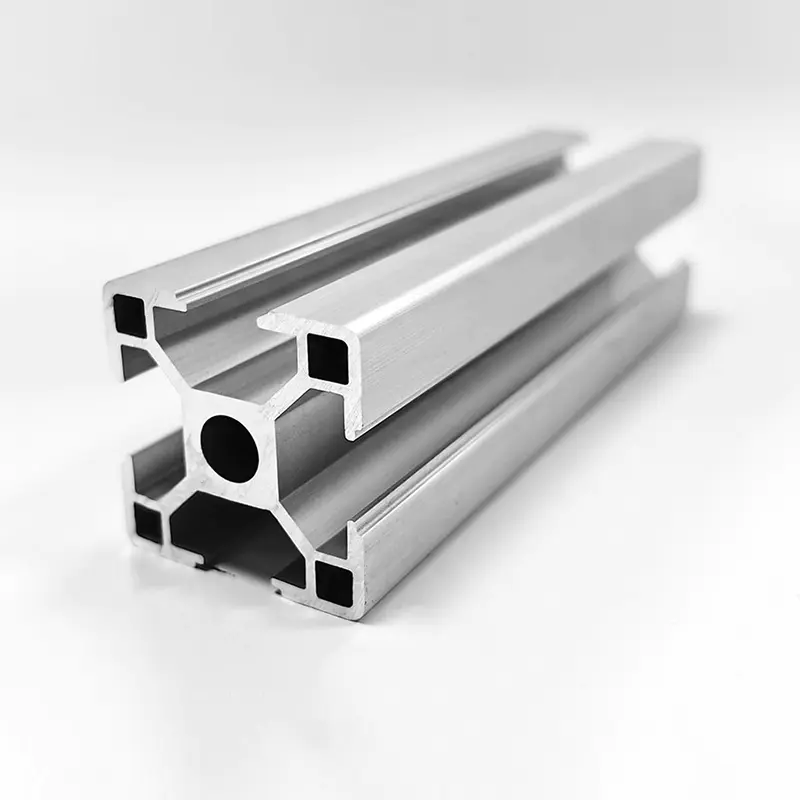
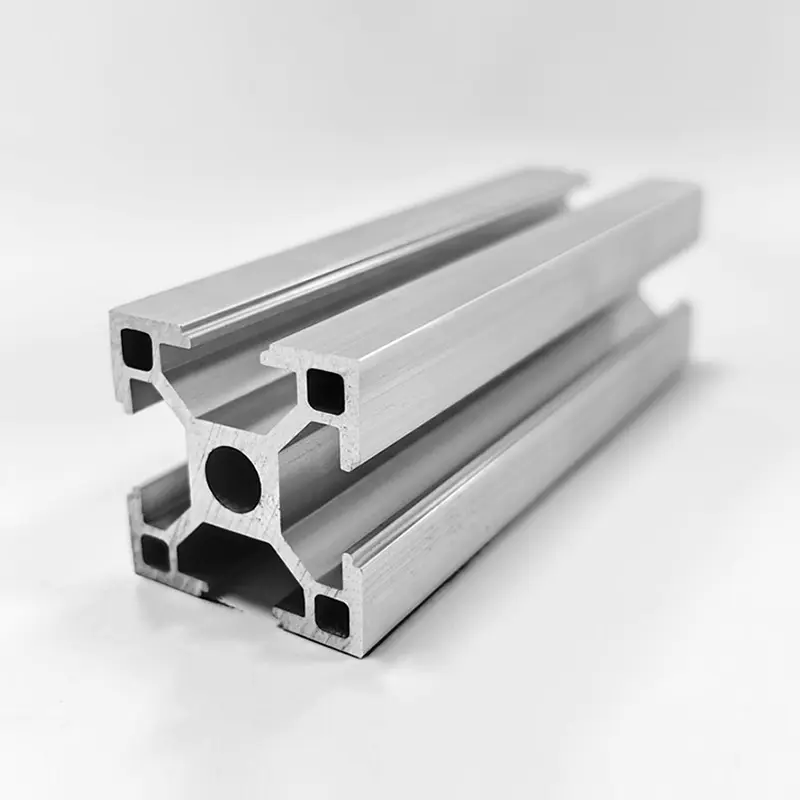
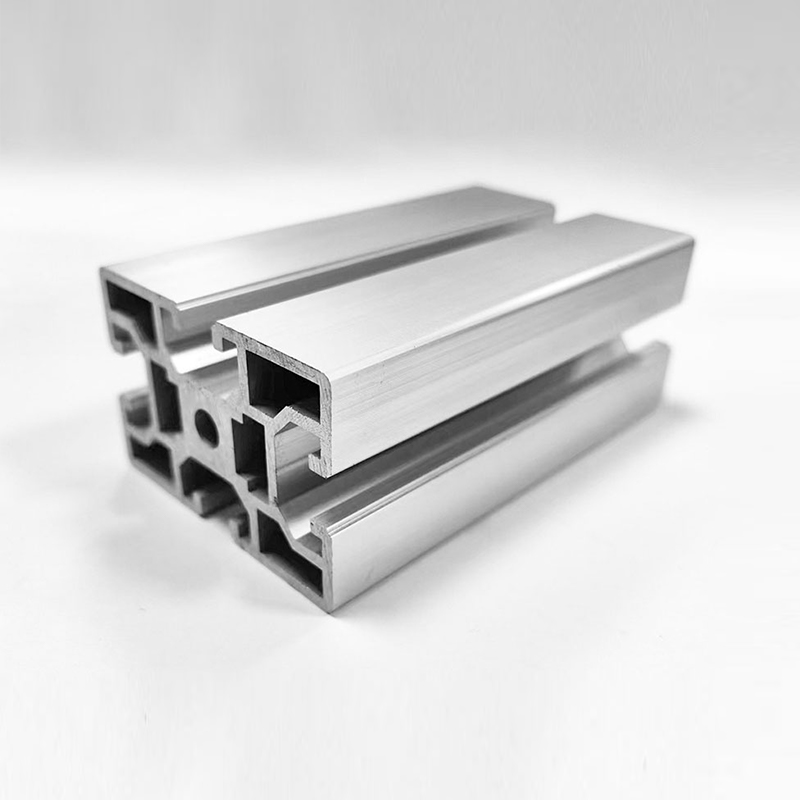
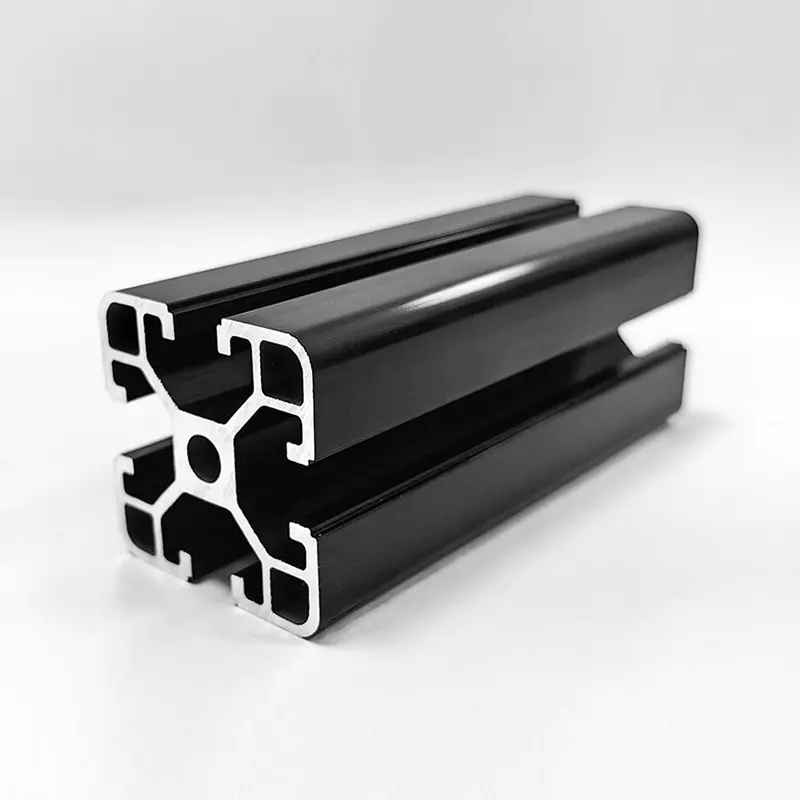
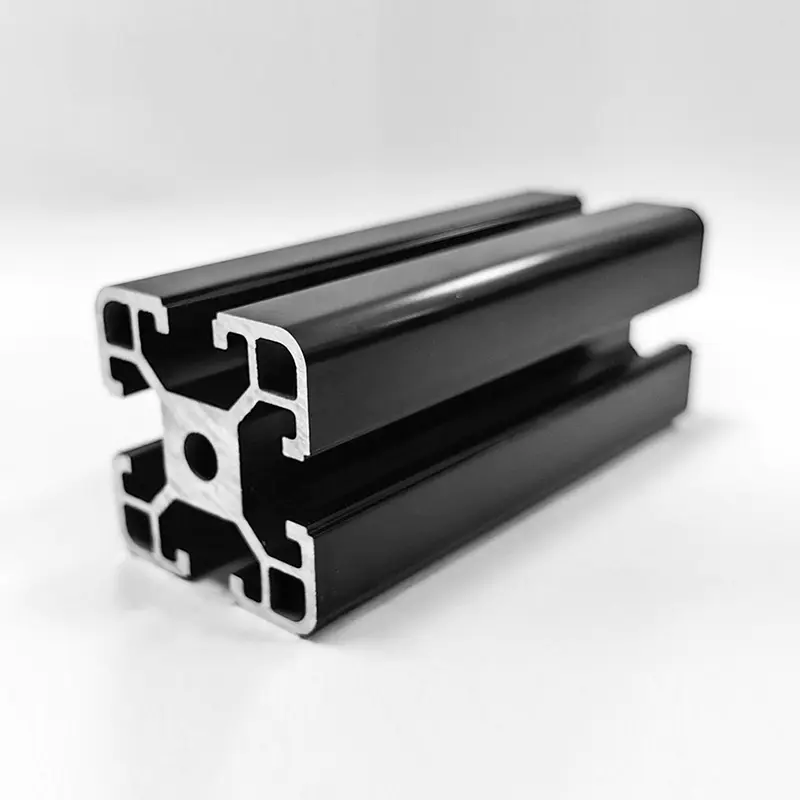
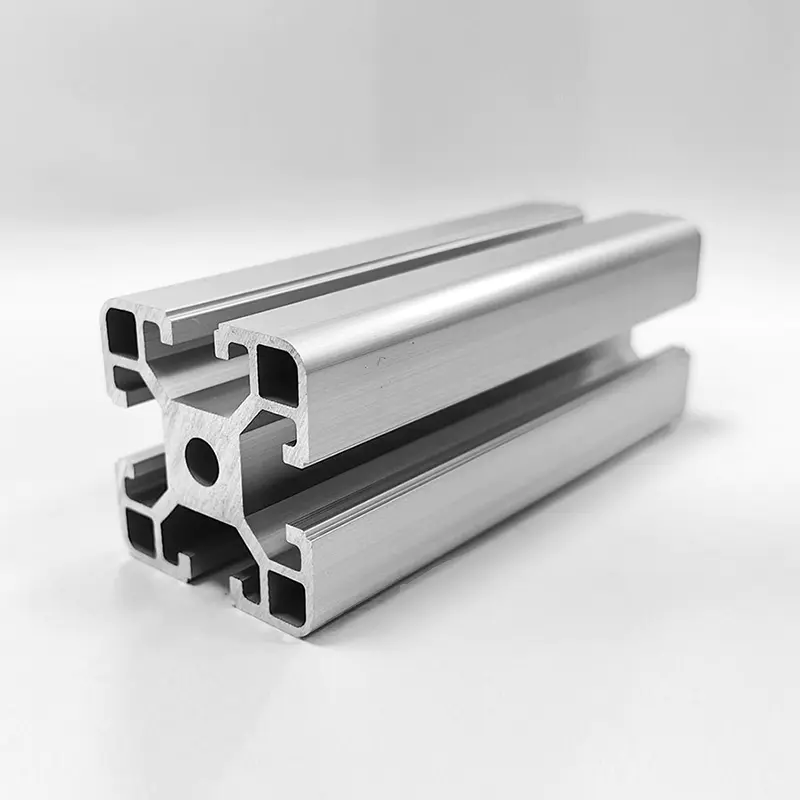
Höghållfast legeringsprofil 6061-T6
Extruderad av 6061-T6 aluminium med förbättrad väggtjocklek och optimerad invändig ribbor. Designad för strukturella ramar, automatiserade utrustningsbaser och stödsystem för tung last. Precisionstoleranser uppfyller ASTM B221, med full intern CNC-bearbetning och ytfinish.
Kärnfördelar
Integrerad produktionskedja
Formdesign, extrudering, CNC-bearbetning (3-axlig & 5-axlig), anodisering, pulverlackering och montering – allt internt i tre tillverkningsbaser. Minskar ledtiden och säkerställer full spårbarhet.
Höghållfast legering
Kontrollerat innehåll av Mg (0,8–1,2 %) och Si (0,4–0,8 %) ger konsekventa mekaniska egenskaper. T6-temperering ger en balans mellan styrka, formbarhet och korrosionsbeständighet.
Precision & stabilitet
Rakhet ≤ 0,5 mm/m, vridning ≤ 0,3 mm/m. Anpassade längder med ±0,2 mm skärtolerans. Lämplig för högprecisionsmontering med passande komponenter.
Ytteknik
Avfettas och passiveras innan efterbehandling. Anodbeläggning upp till 25 μm (klass AA25) per MIL-A-8625. Pulverlackering finns i RAL-färger med jämn filmtjocklek.
Produktspecifikationer
| Parameter | Värde/intervall |
|---|---|
| Legering / Temperation | 6061-T6 |
| Väggtjocklek | 2,5 – 6,0 mm (serieberoende) |
| Standardlängder | 6,0 m / 6,5 m (anpassad skärning tillgänglig) |
| Draghållfasthet (Rm) | ≥ 310 MPa |
| Sträckgräns (Rp0,2) | ≥ 276 MPa |
| Förlängning (A50) | ≥ 10 % |
| Hårdhet (HBW) | ≥ 95 |
| Ytfinish | Fräs, klar/svartanodiserad, pulverlackerad (RAL) |
| Rakhetstolerans | ≤ 0,5 mm/m |
| Vridtolerans | ≤ 0,3 mm/m |
Applikationsfält
Industriell utrustning
- Maskinramar & transportörstöd
- Vibrationsdämpande baser
- Gantry och portalstrukturer
Automation & robotik
- Robotarbetsstationer och sluteffektorfästen
- Linjära styrskenor & manöverdonsfästen
- Säkerhetsskydd och inramning av hölje
Infrastruktur & energi
- Monteringssystem för solpaneler
- Kraftiga hyllor och hyllor
- Anpassade kapslingar för elskåp
Riktlinjer för bearbetning och montering
- Rekommenderat gängmoment för M8-gängor: 18–22 N·m. Använd gängformande skruvar för blinda hål för att minska spänningskoncentrationen.
- För anodiserade ytor, använd neutrala pH-rengörare (6–8). Undvik sura eller alkaliska ämnen som kan försämra beläggningen.
- Svetsning: använd ER4043 eller ER5356 tillsatstråd. Värmebehandling efter svetsning (PWHT) krävs för att återställa T6-egenskaperna.
- Maximal kontinuerlig drifttemperatur: 150 °C. Styrkeminskning sker över denna tröskel.
- Förvaring: Håll profilerna torra och täckta. Undvik direktkontakt med olika metaller (koppar, blankt stål) för att förhindra galvanisk korrosion.
Vanliga frågor
Under en enkelt stödd spännvidd på 2,0 m med jämn belastning, klarar profilen 100×100×5 mm (sektionsmodul 22,4 cm³) cirka 1800 kg vid sträckgräns (276 MPa). För punktbelastningar i mitten av spännvidden, minska kapaciteten med 50 %. Rådgör alltid med tekniska beräkningar för din specifika konfiguration.
Ja. Huishuo driver 3-axliga och 5-axliga CNC-bearbetningscentra för borrning, gängning, fräsning och förborrning. Vi erbjuder även profilkapning till exakta längder med ±0,2 mm tolerans. Skicka in 2D/3D-ritningar för en processgranskning.
Bruksfinish skickas inom 7–10 dagar. Anodisering (klar/svart) ger 3–5 dagar; pulverlackering (valfri RAL) ger 5–7 dagar. Alla ytbehandlingslinjer är interna, vilket minskar förseningar vid outsourcing. Minsta beställningskvantitet för anpassade färger: 500 kg.
Använd smörjmedel mot kärvning (nickelbaserat eller kopparbaserat) på gängor, eller specificera PTFE-belagda fästelement. För anodiserade profiler, applicera ett torrfilmssmörjmedel på matchande ytor för att minska friktionen och förhindra aluminiumöverföring.