hsau hsau hsau hsau hsau
hsau hsau hsau hsau
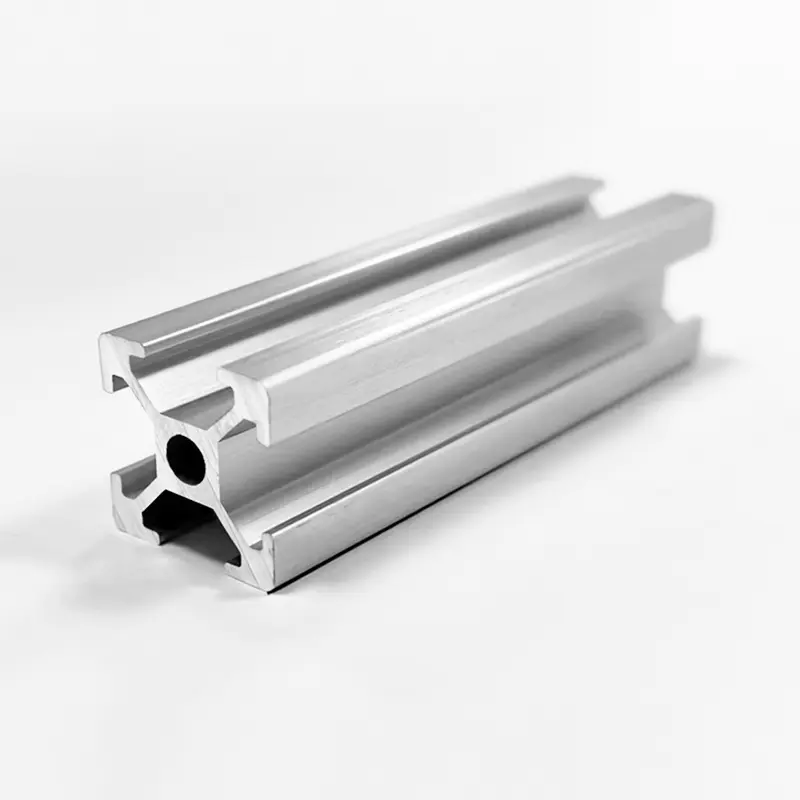
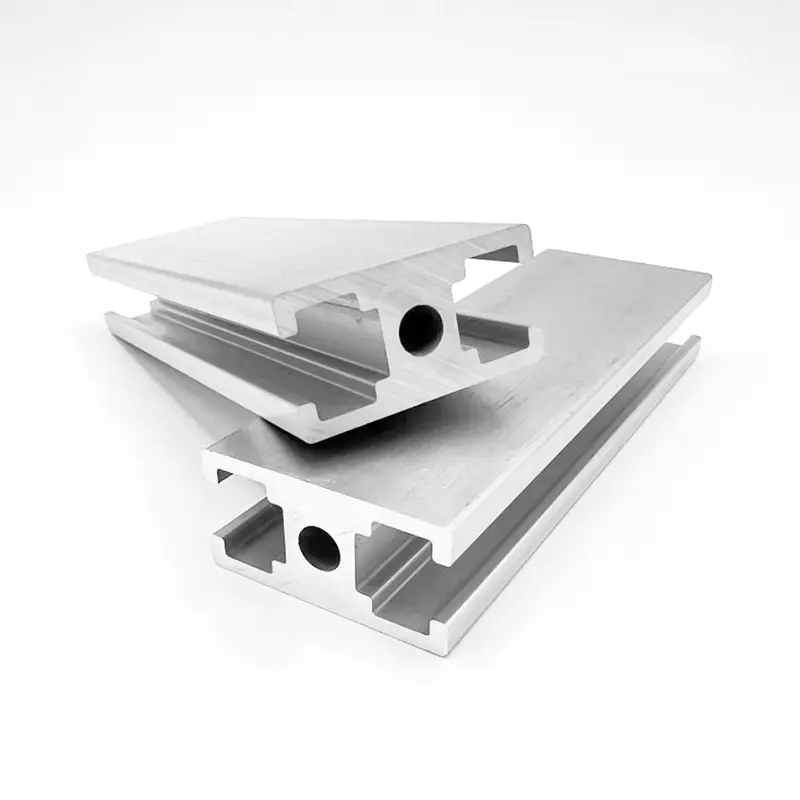
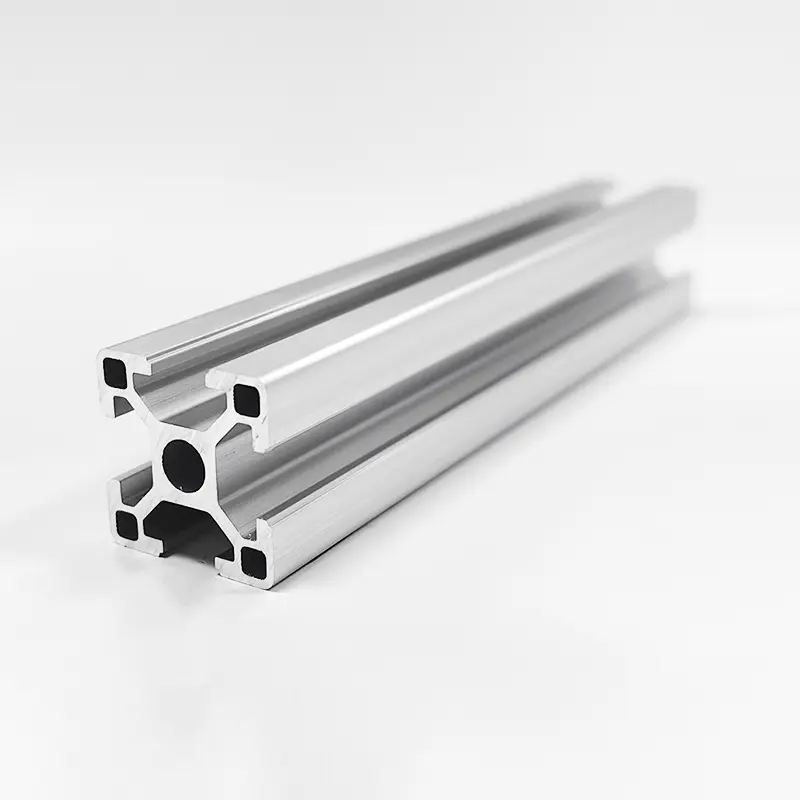
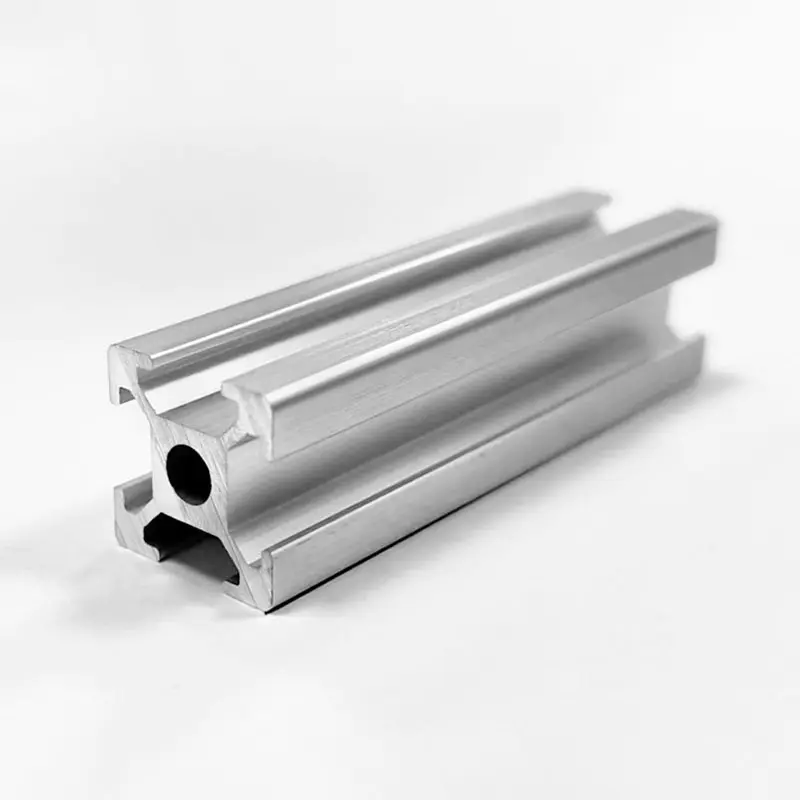
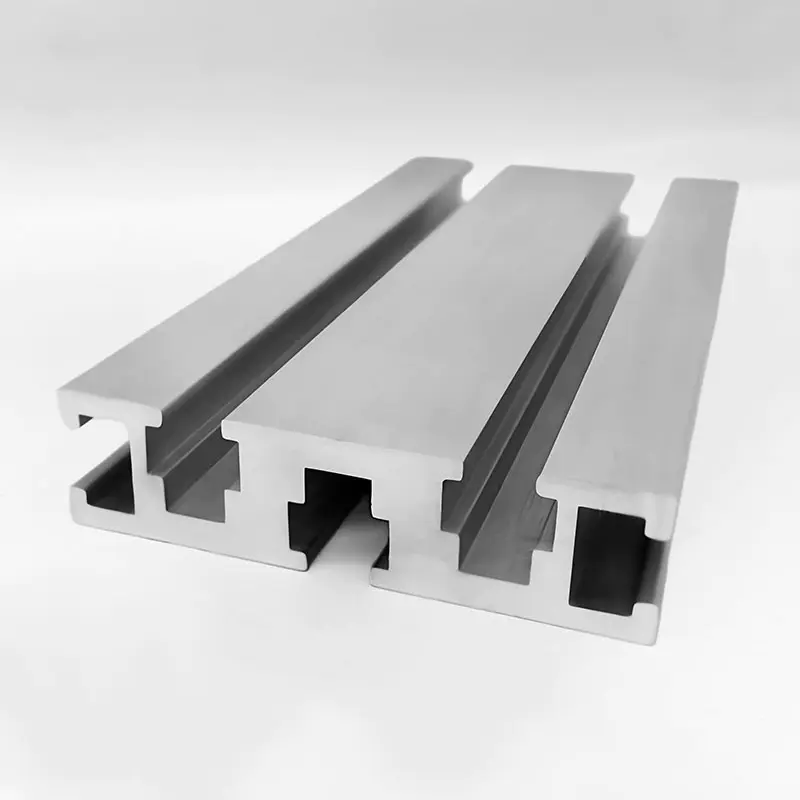
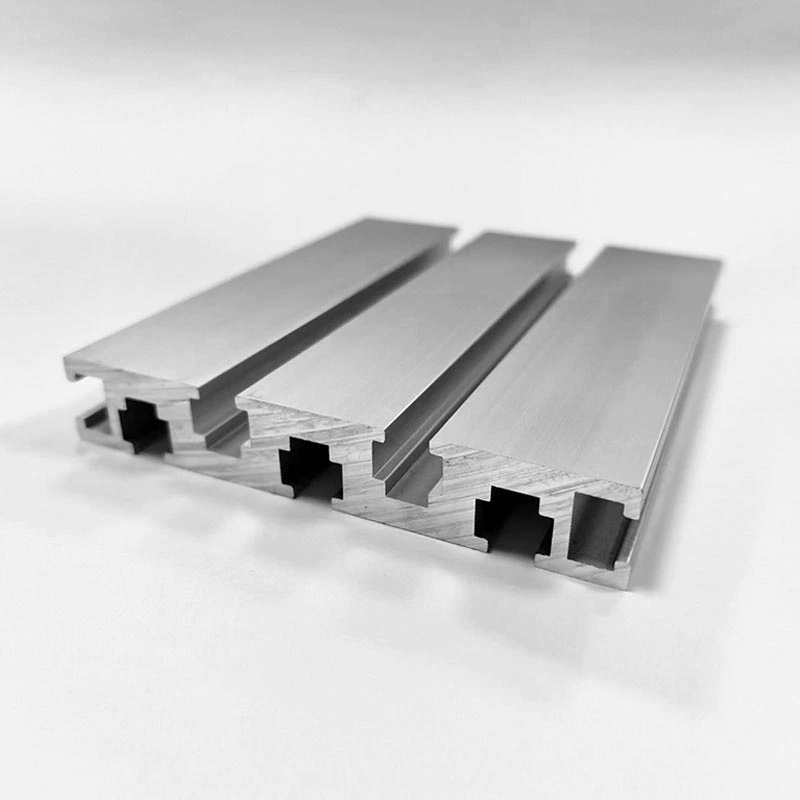
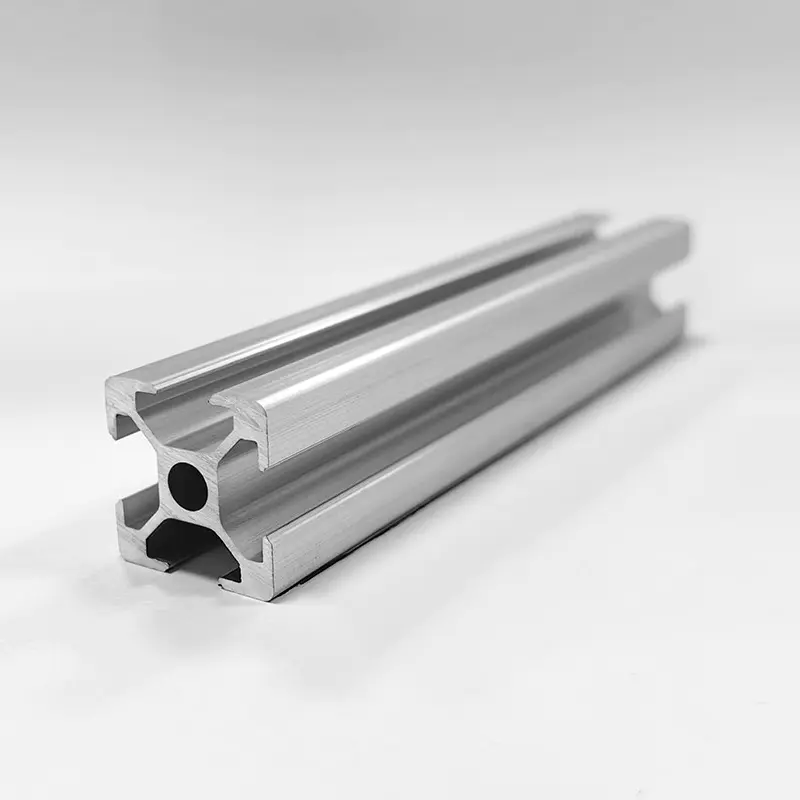
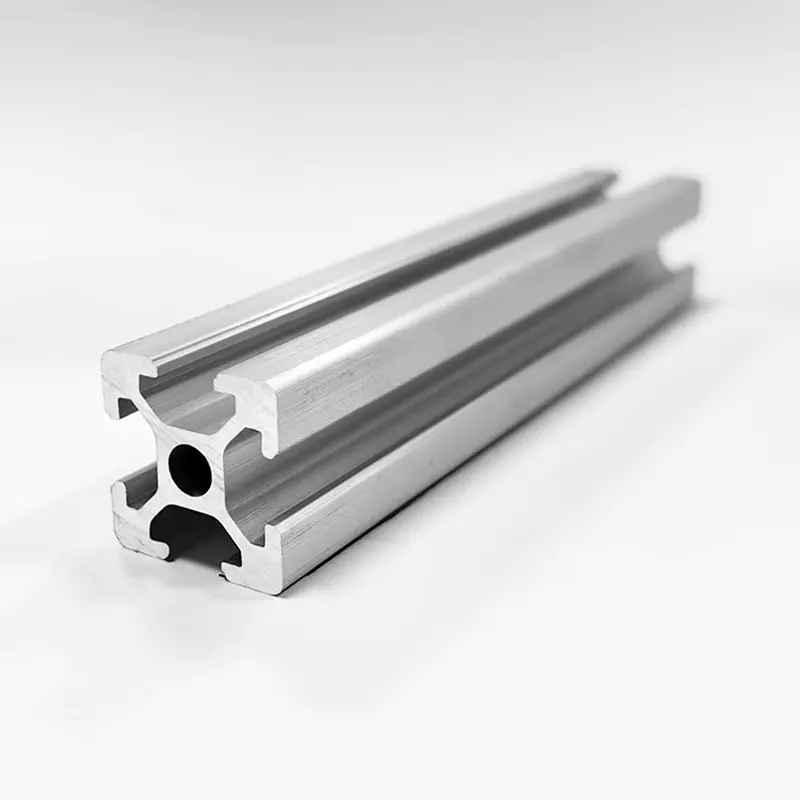
Extruderingsprofiler av aluminium har blivit grundläggande komponenter inom modern teknik, konstruktion, fordon, förnybar energi och industriell automation. Extruderingsprocessen innebär att man tvingar upphettade ämnen av aluminiumlegering genom en formad stålform under extremt hydrauliskt tryck. Denna process ger kontinuerliga längdprofiler med komplexa, konstanta tvärsnitt som kombinerar lättviktsegenskaper med strukturell hållbarhet.
För internationella köpare, konstruktionsingenjörer och tillverkare av originalutrustning kräver valet av rätt aluminiumprofil utvärdering av flera kritiska faktorer. Materialegenskaper dikteras av legeringssammansättning, värmebehandlingstemperatur, tvärsnittsgeometri och ytbehandlingsmetoder. Att välja fel legeringskvalitet eller temperaturbeteckning kan leda till för tidigt mekaniskt fel, estetisk försämring, högre tillverkningskostnader eller onödiga monteringsutmaningar.
Denna omfattande tekniska guide ger en djupgående jämförande analys av de primära arkitektoniska och strukturella aluminiumlegeringarna, speciellt med fokus på 6061, 6063 och 6005A. Den bryter ner kemiska sammansättningar, mekanisk hållfasthet, temperaturtillstånd, ytbehandlingsprestanda och designtoleranser för att hjälpa inköpsteam och ingenjörer att välja den optimala extruderingsprofilen för deras specifika applikationskrav.
Prestandan hos en extruderingsprofil av aluminium är rotad i dess kemiska sammansättning. Standardextruderade profiler tillhör främst 6xxx-seriens aluminiumlegeringar, som har magnesium och kisel som sina huvudsakliga legeringselement. Dessa grundämnen bildar magnesiumsilicid (Mg2Si), en förening som gör legeringen värmebehandlad och känslig för utfällningshärdning.
Den exakta balansen mellan magnesium, kisel, koppar, krom och järn definierar bearbetningsbeteendet, extruderingshastigheten, formbarheten och styrkan efter åldring av varje legeringskvalitet.
| Legeringskvalitet | Kisel (Si) | Järn (Fe) | Koppar (Cu) | Mangan (Mn) | Magnesium (Mg) | Krom (Cr) | Zink (Zn) | Titan (Ti) | Aluminium (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 - 0,80 % | Max 0,70 % | 0,15 - 0,40 % | Max 0,15 % | 0,80 - 1,20 % | 0,04 - 0,35 % | Max 0,25 % | Max 0,15 % | Balans |
| 6063 | 0,20 - 0,60 % | Max 0,35 % | Max 0,10 % | Max 0,10 % | 0,45 - 0,90 % | Max 0,10 % | Max 0,10 % | Max 0,10 % | Balans |
| 6005A | 0,50 - 0,90 % | Max 0,35 % | Max 0,30 % | 0,09 - 0,50 % | 0,40 - 0,70 % | 0,10 - 0,30 % | Max 0,20 % | Max 0,10 % | Balans |
Ingenjörer måste välja aluminiumlegeringar baserat på specifika mekaniska belastningskriterier, såsom sträckgräns under spänning, slutlig draghållfasthet, töjning och ythårdhet.
Det mekaniska beteendet varierar avsevärt beroende på legeringssammansättningen och den applicerade värmebehandlingsprocessen.
| Egenskapsparameter | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Konstruktionsstål (referens) |
|---|---|---|---|---|---|
| Ultimate draghållfasthet (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Avkastningsstyrka (0,2 % offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Förlängning vid brytning (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinell hårdhet (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Trötthetsgräns (MPa) | 60 | 69 | 96 | 85 | 180 |
| Elasticitetsmodul (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Densitet (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Extruderingsprofiler av aluminium får en betydande del av sin slutliga styrka från utfällningshärdning, även känd som artificiell åldring. Att förstå tempereringsbeteckningar är avgörande när man läser tekniska ritningar och beställer råa extruderingar.
| Tempererat tillstånd | Släckningsprocess | Artificiellt åldrande | Styrkenivå | Dimensionell stabilitet | Kallböjningsprestanda |
|---|---|---|---|---|---|
| T4 | Snabbvatten / fläkt | Inga (naturlig ålder) | Måttlig | Måttlig | Utmärkt |
| T5 | Forcerad luft/dimma | Ja (Standard ugn) | Medium-Hög | Utmärkt | Rättvist |
| T6 | Intensiv vattensläckning | Ja (förlängd ugn) | Max | Bra till Fair | Begränsad |
Extruderade aluminiumprofiler utvecklar naturligt en tunn passiv aluminiumoxidfilm (5 till 10 nanometer tjock) när de utsätts för syre. Emellertid kräver industriella, marina, arkitektoniska och dekorativa miljöer tekniska ytbehandlingar för att förbättra korrosionsbeständigheten, slitstyrkan, färgens enhetlighet och elektrisk isolering.
Anodisering är en elektrokemisk omvandlingsprocess som förtjockar den naturliga aluminiumoxidbeläggningen till ett integrerat, hårt, poröst anodiskt lager. Profilen är nedsänkt som anod i ett svavelsyraelektrolytbad medan likström tillförs.
Pulverlackering innebär att man sprutar elektrostatiskt laddat torrt värmehärdande polymerpulver på en noggrant förbehandlad aluminiumextruderingsprofil. Profilen bakas sedan i en härdningsugn vid 180 till 200 grader Celsius, smälter och tvärbinder pulvret till ett kontinuerligt skyddsskikt.
Elektrofores kombinerar anodisering med ett sekundärt elektroavsatt vattenlösligt hartstäckskikt. Efter standardanodisering sänks den våta profilen ned i en akryl- eller epoxibeläggningstank under likström, som avsätter en likformig polymerfilm inuti och över de anodiska porerna innan värmehärdningen.
PVDF flytande färgsystem, vanligtvis hänvisade till under handelsnamn som Kynar 500 eller Hylar 5000, använder fluorpolymerhartsteknologi blandad med hållbara keramiska pigment. PVDF-beläggningar, som appliceras som ett flerskiktssystem (primer, färgskikt och valfri klar täckfärg), erbjuder hög motståndskraft mot nedbrytning i atmosfären.
| Behandlingsmetod | Typisk tjocklek | Korrosionsbeständighet (saltspraytest) | UV- och färgstabilitet | Repa & hårdhet | Primär legeringspreferens |
|---|---|---|---|---|---|
| Rensa anodisera | 10 - 25 mikron | Utmärkt (1,000 hours) | Enastående | Mycket hög (8-9 Mohs) | 6063 (bästa klarhet) |
| Pulverlackering | 60 - 120 mikron | Mycket bra (1 000 - 3 000 timmar) | Bra till enastående | Måttlig to High | 6063, 6061, 6005A |
| Elektrofores | 15 - 25 mikron | Superior (2 000 timmar) | Utmärkt | Hög (3H - 4H) | 6063 |
| PVDF-beläggning | 30 - 45 mikron | Exceptionell (4 000 timmar) | Max / Unmatched | Måttlig | 6063, 6061, 6005A |
Att designa en effektiv aluminiumprofil kräver förståelse av profilgeometri, väggtjockleksfördelning, symmetrisk viktbalans och tillverkningstoleranser. Korrekt design minskar slitaget på formen, förhindrar förvrängning av materialflödet och minimerar produktionskostnaderna.
Internationell produktion av aluminiumprofiler följer standardiserade dimensionstoleranser som fastställts av organisationer som ASTM (American Society for Testing and Materials) och EN (European Committee for Standardization).
De flesta industriella aluminiumprofiler kräver tillverkning efter extrudering, inklusive skärning till precisionslängder, borrning, fräsning, gängning, bockning och sammanfogning före installation i slutmontering.
Aluminiumprofiler kan sammanfogas med hjälp av mekaniska fästelement, strukturell limning eller termiska svetsmetoder.
För att hjälpa konstruktionsingenjörer och inköpschefer att välja den optimala kombinationen av legering, temperering och finish, framhäver matrisen nedan rekommenderade profilspecifikationer för kärnindustrisektorer.
| Applikationssektorn | Specifik applikation | Rekommenderad legering och härdning | Primär ytbehandling | Key Engineering Driver |
|---|---|---|---|---|
| Arkitektonisk byggnad | Fönsterbågar, dörrar, gardinväggar, skyltfönster | 6063-T5 / 6063-T6 | Anodiserad (15-25um) / Pulverlackering / PVDF | Överlägsen estetik, komplex ihålig geometri, korrosionsbeständighet |
| Solenergi och förnybar energi | Monteringsramar för solpaneler, spårskenor | 6005A-T6 / 6061-T6 | Klaranodiserad (10-15um) | Högt hållfasthet-till-viktförhållande, vindlastmotstånd, snabb fältmontering |
| Fordon & EV | Batterikapslingsramar, krockbalkar, takreling | 6061-T6 / 6005A-T6 | Kromatfri konvertering / E-beläggning | Slagenergiabsorbering, hög sträckgräns, svetsbarhet |
| Industriell automation | Modulär inramning med T-spår, transportörstyrningar, robotportaler | 6063-T6 / 6061-T6 | Klaranodiserad | Exakta dimensionella toleranser, reptålighet på ytan, strukturell styvhet |
| Elektronik & VVS | LED kylflänsar, inverterkapslingar, värmeväxlare | 6063-T5 | Anodiserad / Elektrofores | Hög värmeledningsförmåga (1200 W/m K), fin tunn-fin extruderbarhet |
| Transport & Marin | Lastbilskarossgolv, båtlandgångar, järnvägsinteriörramar | 6061-T6 / 6005A-T6 | Marine-Grade Pulverlackering / Anodiserad | Korrosionsbeständighet i kloridmiljöer, dynamisk utmattningshållfasthet |
Den största skillnaden ligger i kemisk sammansättning, styrka och ytbehandlingsprestanda. 6061 innehåller högre halter av magnesium och kisel, tillsammans med tillsatt koppar och krom. Detta gör 6061-T6 cirka 30 till 40 procent starkare än 6063-T6, vilket gör den idealisk för tunga lastbärande konstruktionsapplikationer. Däremot har 6063 en renare sammansättning med låg kopparhalt, som erbjuder exceptionell extruderbarhet till komplexa eller tunnväggiga former och ger en överlägsen anodiserad ytfinish för arkitektoniska applikationer.
6063-aluminium innehåller praktiskt taget ingen koppar och lågt järninnehåll, vilket gör att det kan bilda en mycket likformig, klar, ljus anodisk oxidfilm vid elektrolytisk bearbetning. 6061 innehåller koppar (0,15 till 0,40 procent) och krom, som bildar mikrobeståndsdelar faspartiklar som sprider ljus, vilket resulterar i ett något mörkare, gråaktigt eller fläckigt utseende efter anodisering. För visuella arkitektoniska komponenter ger 6063 överlägsen ytkonsistens och färgglans.
Tempereringsbeteckningar indikerar värmebehandlingen och den mekaniska bearbetningen som appliceras på aluminiumprofilen. T4-temperering erbjuder till exempel måttlig styrka med hög duktilitet, vilket gör den lämplig för profiler som kräver kallböjning efter extrudering. T5-temperering produceras genom luftkylning vid extruderingspressen följt av artificiell åldring, vilket ger god styrka och dimensionsstabilitet med minimal termisk distorsion. T6-temperering innebär aggressiv vattensläckning och förlängd artificiell åldring, vilket uppnår maximal draghållfasthet och hårdhet för bärande strukturer.
Ja, aluminiumprofiler kan ersätta konstruktionsstål i många lastbärande applikationer, vilket ger en viktminskning på cirka 60 procent. Medan aluminium har ungefär en tredjedel av stålets densitet och elasticitetsmodul (68,9 GPa vs 200 GPa), kan konstruktionsingenjörer kompensera för lägre styvhet genom att öka profilens tvärsnittsdjup och optimera sektionströghetsmomentet. Aluminium ger också naturlig korrosionsbeständighet, vilket minskar långsiktiga underhållskostnader förknippade med stålrostskydd.
Vridning och vridning beror typiskt på ojämn metallflödeshastighet genom strängsprutningsdynan, ojämn kylning över asymmetriska tvärsektioner när profilen lämnar dynan, eller ojämn spänningsavlastning under sträckning. Att designa profiler med enhetlig väggtjocklek, balanserad tvärsnittssymmetri och korrekta övergångsradier hjälper till att säkerställa ett jämnt materialflöde och enhetlig kylning, och bibehåller snäva dimensionella rakhetstoleranser.

Telefon
+86-021-5788 5585
+86-133 8191 2789
E-post
Adress
Nr 218, Zhongde Road, Xiaokunshan Town, Songjiang District, Shanghai, Kina
Media