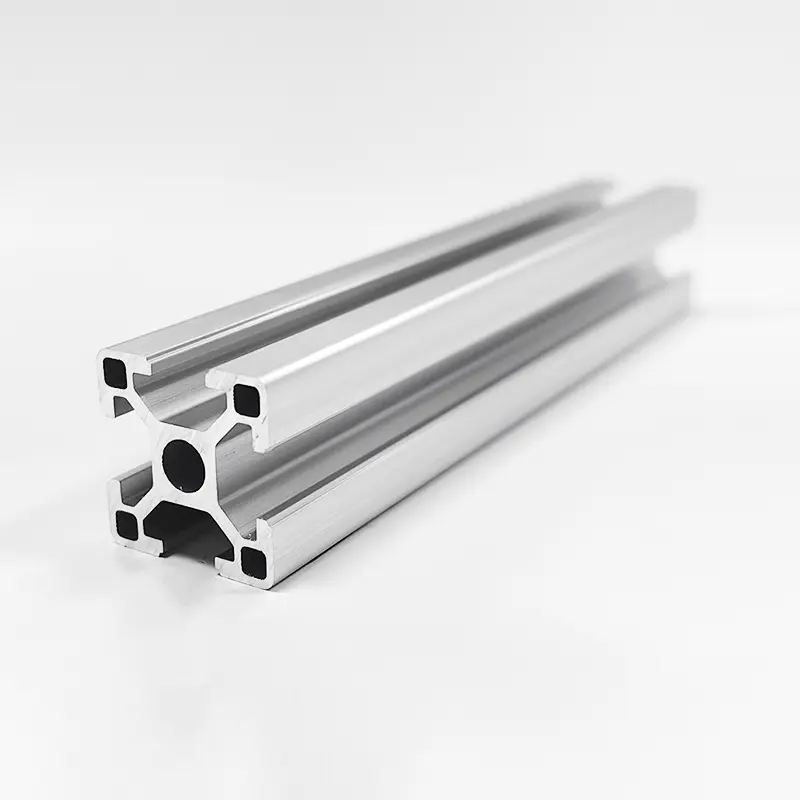
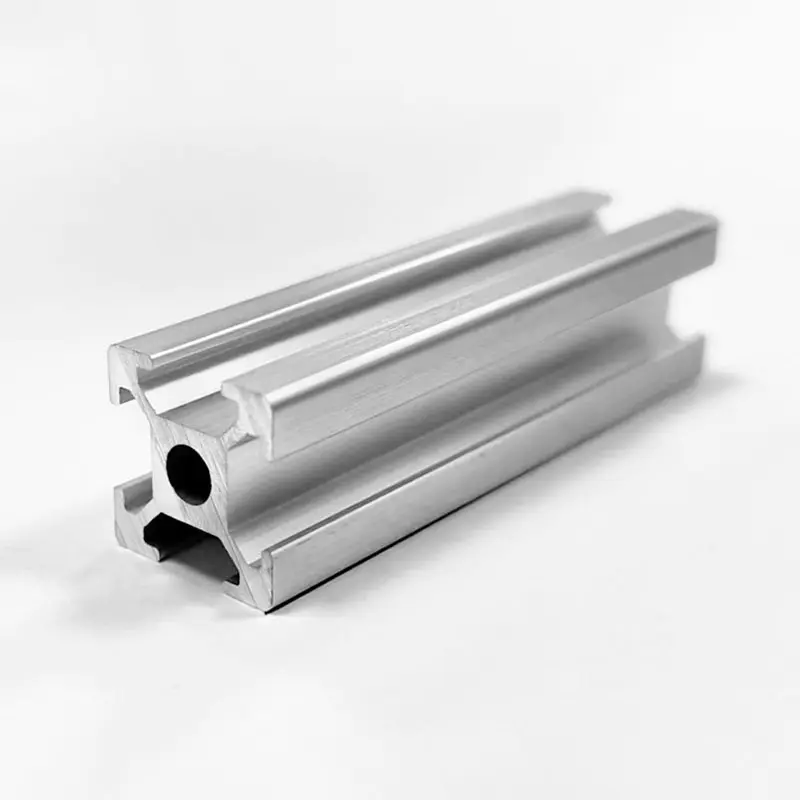
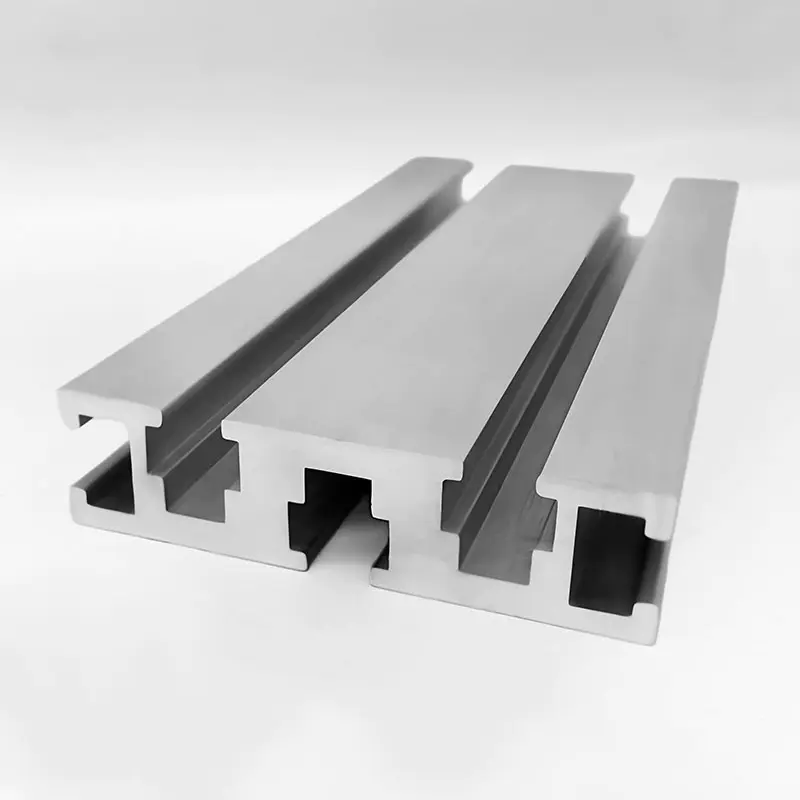
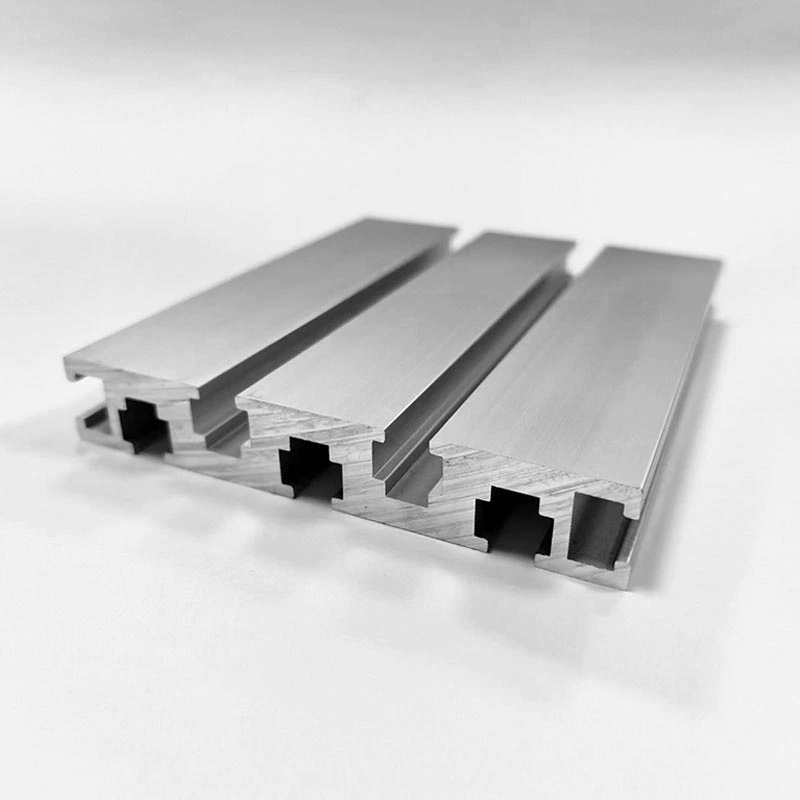
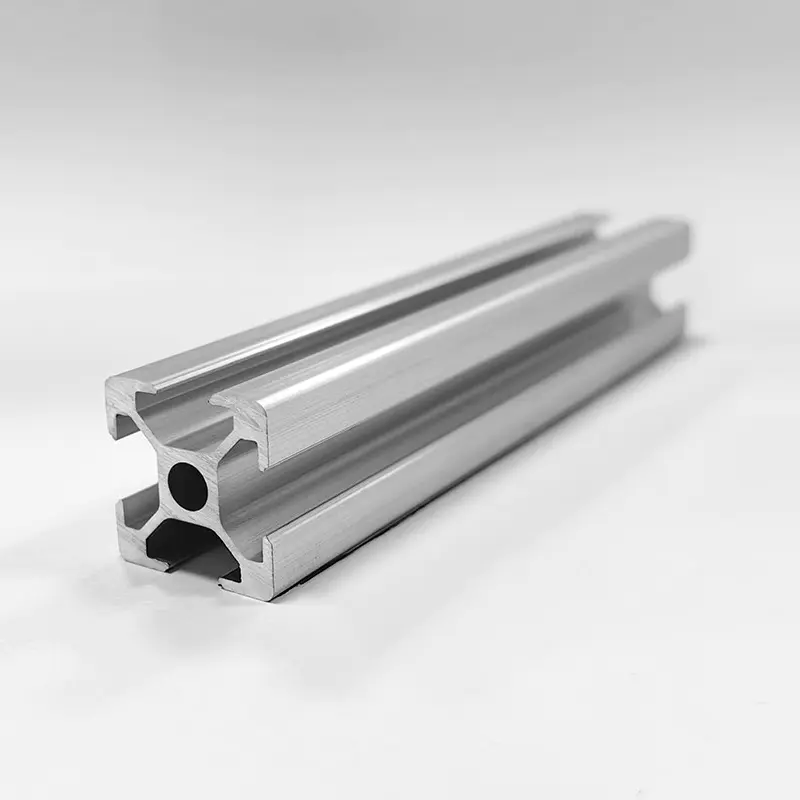
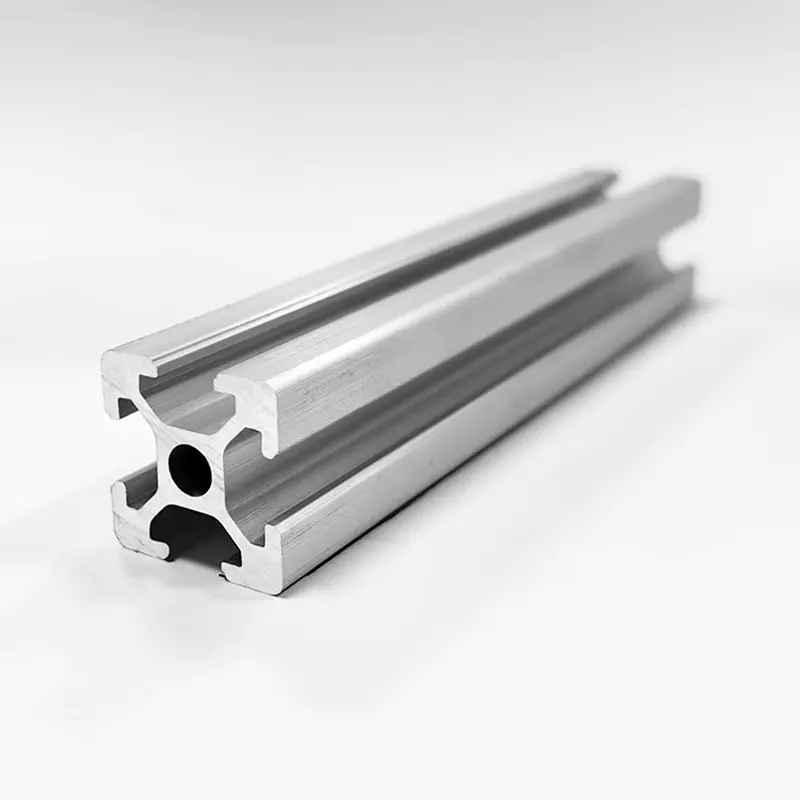
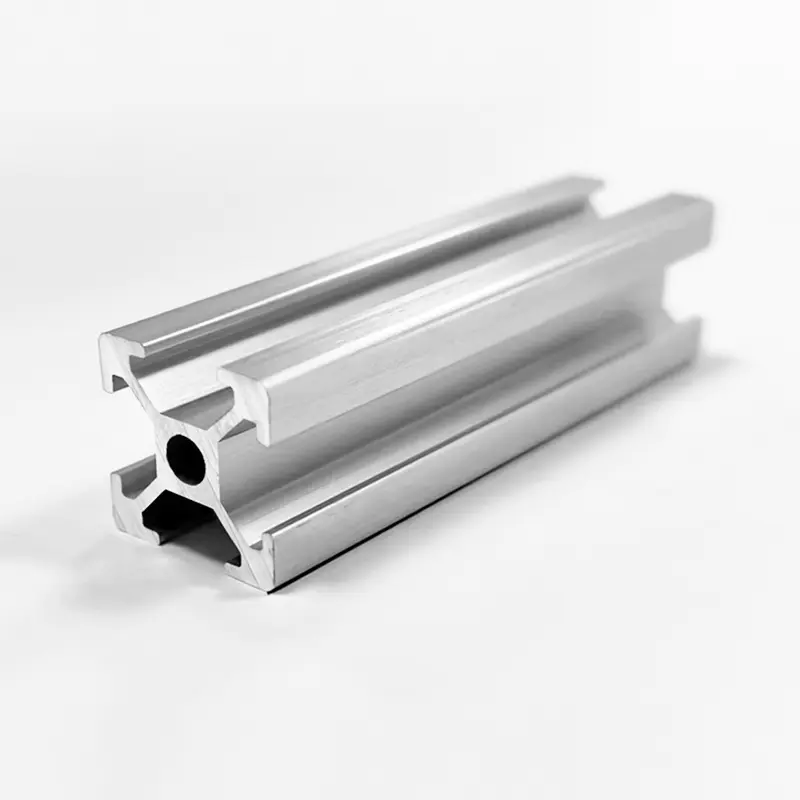
Extrudering av aluminiumprofiler är en teknikintensiv process i flera steg. Huvudstegen är följande:
- Förbehandling av råmaterial: Aluminiumämnet genomgår homogenisering vid 480–520°C i 4–8 timmar för att eliminera korngränssegregering och säkerställa konsekvent metallflöde under extrudering.
- Uppvärmning: Ämnet värms upp till plastisk deformationstemperatur (450–500°C). Extruderingsmunstycket förvärms också till ungefär 480°C och blötläggs för att matcha ämnestemperaturen.
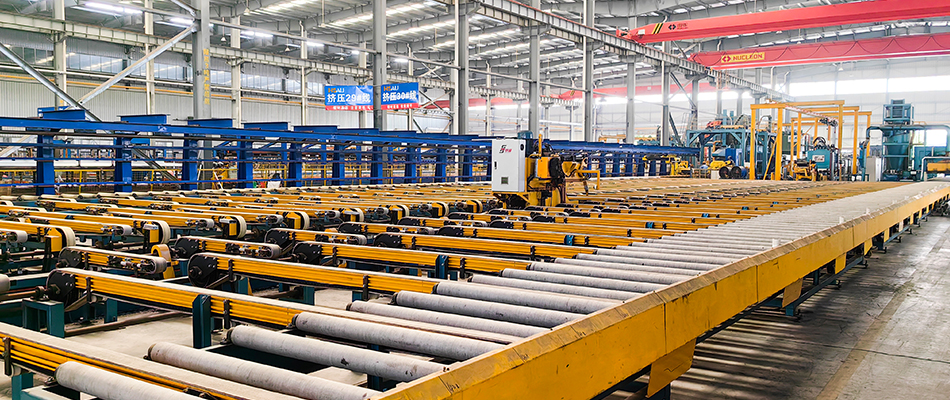
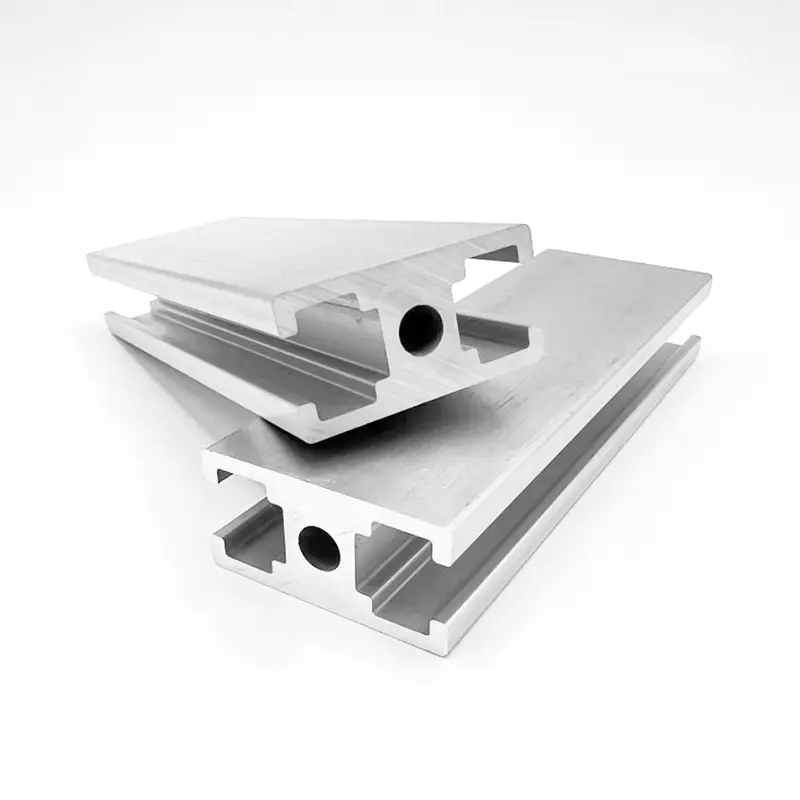
- Extruderingsformning: Det uppvärmda ämnet tvingas genom munstycksöppningen under högt tryck (15–50 MN) för att bilda en profil med ett specifikt tvärsnitt. Extruderingshastigheten justeras baserat på legeringsegenskaperna - till exempel extruderas 6063 aluminiumlegering typiskt med 20–30 m/min.
- Kylning: Den nypressade profilen härdas omedelbart online, kyls från 500°C till under 200°C inom 60 sekunder för att säkerställa tillräcklig utfällning av förstärkningsfasen.
- Stretching: En sträckningsgrad på 0,5 %–3 % appliceras med hjälp av en bår för att lindra inre restspänningar.
- Åldring: De sträckta profilerna laddas i materialställ och överförs till åldringsugnen, där de hålls vid 200°C i 2 timmar.
- Ytbehandling: Beroende på krav tillämpas ytbehandlingar som anodisering, elektroforetisk beläggning eller pulverlackering.
- Kvalitetsinspektion: Färdiga produkter genomgår en omfattande inspektion, inklusive dimensionskontroller och mekaniska egenskaperstestning.