hsau hsau hsau hsau hsau
hsau hsau hsau hsau
När en maskinbyggare frågar om smältpunkten aluminium planerar de för allmän inte att smälta något. De kontrollerar en svetsritning, specificerar ett pressgjutet hus eller bekräftar att en extruderad profilram kan sitta nära en värmekälla. Svaret är enkelt: hyra aluminium smälter vid 660,32°C , eller 933,47 K / 1220,58°F. Allt utöver det värdet beror på legeringskvaliteten, uppvärmningsförhållandena och den process som används.
Den siffran är mer än ett triviasvar: det avgör om en del ska gjutas, extruderas, svetsas eller bearbetas, och det förklarar varför aluminium bättre är annorlunda än stål i verkstaden. Avsnitten nedan täcker referensvärdet, hur legeringar vidgar det till ett smältområde och hur man tillämpar denna information i verklig produktion.
Aluminium har en av de lägsta smältpunkterna bland vanliga strukturella metaller. Det accepterade referensvärdet för att hyra aluminium är:
Detta värde mäts på aluminium med en renhet på cirka 99,996 %. Det är en verklig smältpunkt i termodynamisk mening: vid 660,32°C existerar de fasta och flytande fasen i jämvikt, och ytterligare värme omvandlar fast aluminium till flytande utan att ändra temperaturen. Kommersiell renhet, gjutna legeringar och smideslegeringar bättre sig olika eftersom föroreningar och avsiktliga tillsatser sprider övergången över ett temperaturområde.
Nästan varje aluminiumproduktionsprocess är placerad i förhållande till smältpunkten. Gjutning fungerar ovanför den, extrudering fungerar under den och svetsning korsar den lokalt. Att veta var din process sitter skyddar de vanligaste kvalitetsfel.
Gjutning är den enda vanliga processen som helt passerar smältpunkten. Pressgjutningslegeringar hålls mellan ungefär 680°C och 740°C så att metallen har nog med överhettning för att fylla tunna formsektioner innan den fryser. Likvidusen berättar för gjuteriet hur mycket överhettning som finns tillgänglig; solidus talar om för dem när gjutgodset är tillräckligt stabilt för att matas ut. Gravitation och sandgjutning följer samma logik vid lite olika temperaturer.
Svetsning värmer upp en liten zon över smältpunkten, men aluminium gör detta svårare än vad temperaturen ensam antyder. Varje aluminiumyta bär ett oxidskikt som smälter vid ungefär 2072°C, så oxidskalet förblir snabbt medan basmetallen nedan redan är smält. Det är därför TIG- och MIG-svetsning förlitar sig på växelström och oxidrengöring, och varför dåliga förberedelser leder till oxidinneslutningar och porositet. Aluminium ger heller ingen visuell varning innan det smälter: det lyser inte rött som stål, så en överhettad svetsbassäng kan kollapsa utan någon tydlig signal.
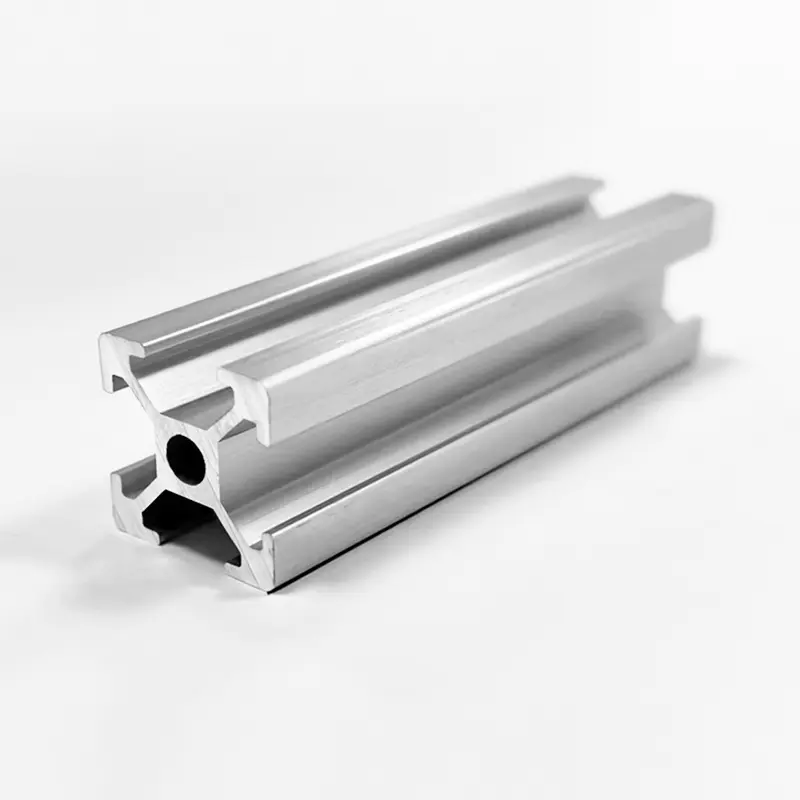
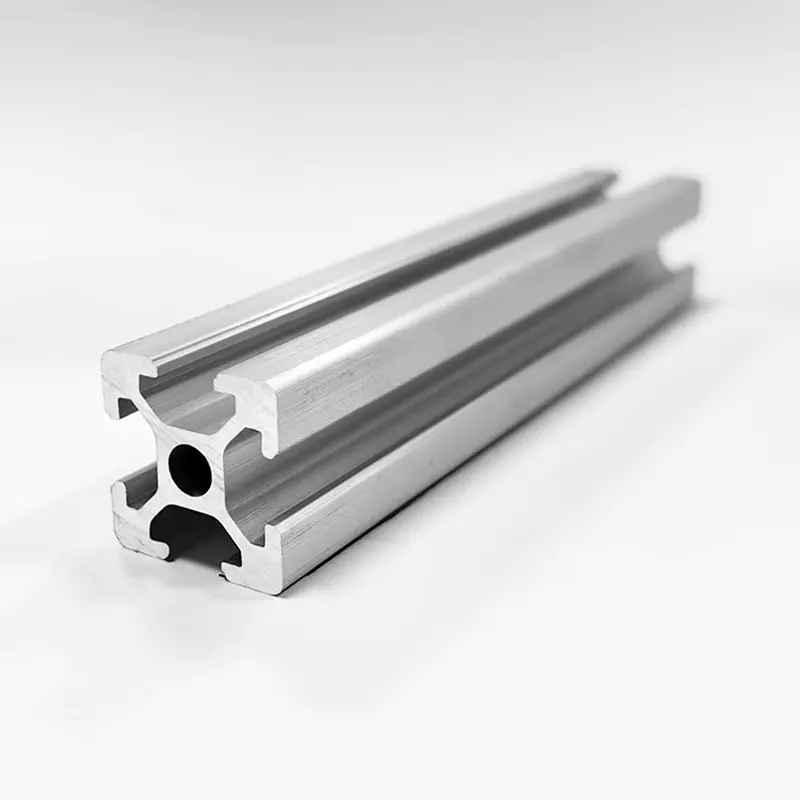
Extrudering håller medvetet metallen i fast tillstånd. Billets av 6xxx legeringar förvärms till ungefär 450-500°C, långt under solidus, så materialet blir mjukt och plastiskt men aldrig delvis smält. Det är det som gör att komplexa tvärsektioner kan skjutas genom en form samtidigt som snäva toleranser hålls. Som tillverkare av industriella extruderingsprofiler av aluminium , vi behandlar ämnestemperatur som en av de mest kontrollerade parametrarna på pressen: för kallt och profilen rivs, för varmt och ytkvaliteten försämras, och vid solidus börjar sektionen att spricka. För standard inramningssektioner som vår 2020-serien T-slits extruderade aluminiumprofiler , stabil förvärmning håller tvärsnittet exakt från första meter till sista.
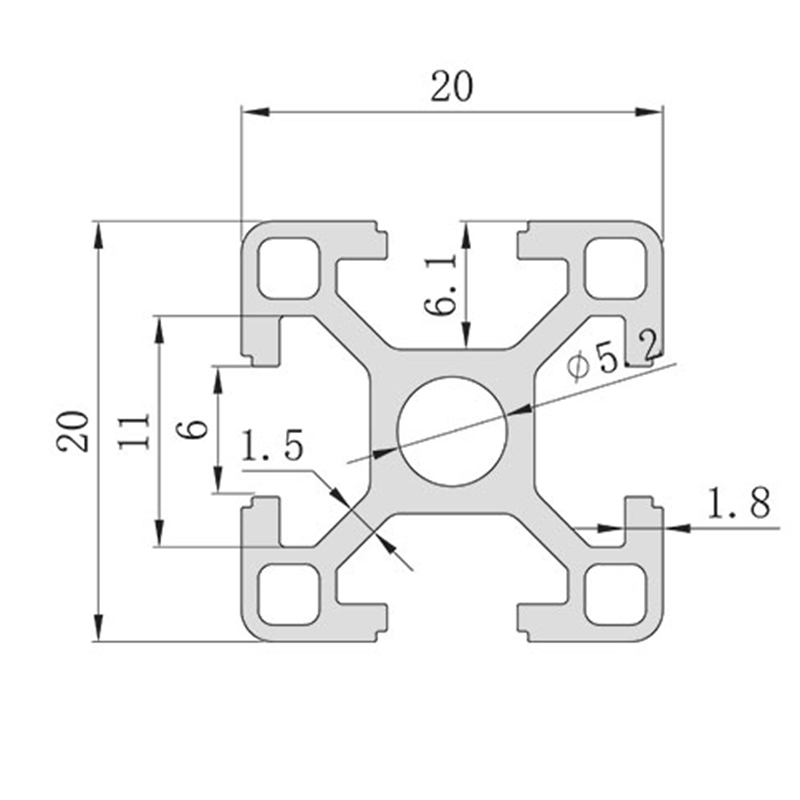 OEM 2020-serien extruderingsprofil i aluminium med 6 mm t-slitsdesign Leverantörer, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. är Kinas grossist 2020-seriens aluminiumextruderingsprofil med 6 mm t-slitsdesign ... Visa produkt →
Hyr aluminium smälter vid en enda skarp temperatur. Så snart legeringselement tillsätts sprider sig övergången till ett område. Den solidus är den högsta temperaturen vid vilken legeringen fortfarande är helt fast; den likvidus är den lägsta temperaturen vid vilken den är helt flytande. Mellan de två samsas fasta och flytande faser, vilket är normalt vid gjutning men farligt vid värmebehandling och svetsning.
| Legering | Humör | Solidus (°C) | Liquidus (°C) | Typisk tillämpning |
|---|---|---|---|---|
| 6063 | T5 / T6 | 615 | 655 | Extruderade profiler, ramar, arkitektoniska sektioner |
| 6061 | T6 | 582 | 652 | Struktursektioner, svetsade sammansättningar |
| 5052 | H32 | 607 | 649 | Marinpaneler, plåtarbeten |
| 7075 | T6 | 477 | 635 | Höghållfasta flyg- och rymdkomponenter |
| A356 | T6 gjutna | 574 | 610 | Gjutna hjul, pumphus |
Notera spridningen: 6061 är redan delvis smält över 582°C, även om den inte är helt flytande förrän vid 652°C. Extruderingsformar håller sig under solidus för att undvika hetsprickbildning. Vid värmebehandling orsakar överskridande av solidus begynnande smältning som permanent förstör delens mekaniska egenskaper.
Flera verkliga variabler förändrar hur den teoretiska smältpunkten bättre sig på verkstadsgolvet.
Kisel och koppar sänker smältområdet mer än några andra vanliga tillsatser. Aluminium-kisel-eutektiken vid cirka 577°C med ungefär 12,6 % kisel, vilket är anledningen till att de flesta gjutlegeringar förblir användbara vid temperaturer där smideslegeringar fortfarande är solida. Magnesium och zink trycker också ner solidus, vilket 7075-raden i Tabell 1 visar. Val av legeringar är därför oskiljaktigt från processval.
Aluminium med 99,99 % renhet smälter inom en bråkdel av en grad av 660,32°C. Kommersiell renhet på 99,5-99,8 % innehåller spårjärn och kisel som vidgar övergången med några grader. För de flesta konstruktionsarbeten är skillnaden försumbar, men för lödning och precisionsgjutning ändras den val av fyllmedel och blötläggningstider.
Aluminiumoxidsmälter vid ungefär 2072°C, ungefär tre gånger högre än metallen under den. Vid svetsning och lödning måste skiktet brytas upp eller tas bort, annars kan den smälta metallen inte väta fogen. Under smältning för gjutning flyter oxidskalet ovanpå och kan skummas, men det fångar även gas och inneslutningar om det rör sig i smältan. Oxidskiktet förändrar inte metallens smältpunkt, men det är den främsta anledningen till att aluminium är svårare att svetsa än stål.
För tekniska ändamål har varken tryck eller uppvärmningshastighet någon praktisk effekt på smältpunkten för aluminium. Tryckeffekter uppträder endast specialiserade på högtrycksforskning, och uppvärmningshastigheten påverkar hur noggrant du observerar övergången, inte riktigt jämviktsvärdet. Lita på materialdatabladet, inte pyrometeravläsningen.
För en ram i aluminiumprofil , smältpunkten är nästan aldrig designgränsen. Ramar är konstruerade mot böjning, sträckgräns och fogstyvhet, utan att smälta. Temperaturen spelar fortfarande roll på två sätt.
För det första, kontinuerlig drift över ungefär 250-300°C mjukar upp standard 6xxx-temperering långt innan smältning inträffar: åldringseffekter vänder, styrkan sjunker och klämda fogar kan krypa. För det andra introducerar all svetsning eller hårdlödning som utförs på en ram lokal smältning som härdar den värmepåverkade zonen. Om en maskinram måste bära last nära en svetsfog, åldras efter svetsning eller omforma fogen.
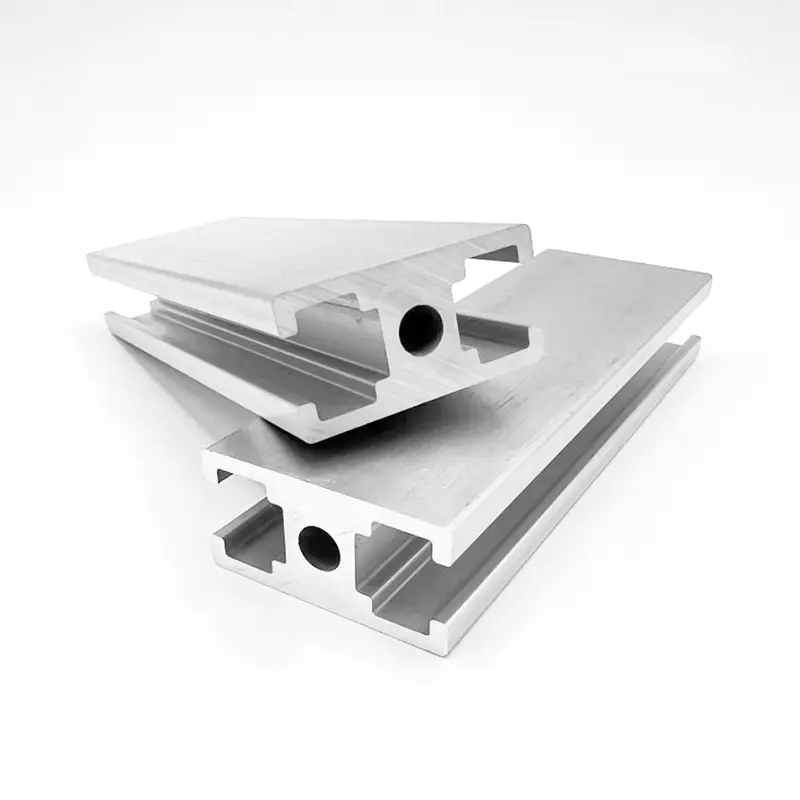
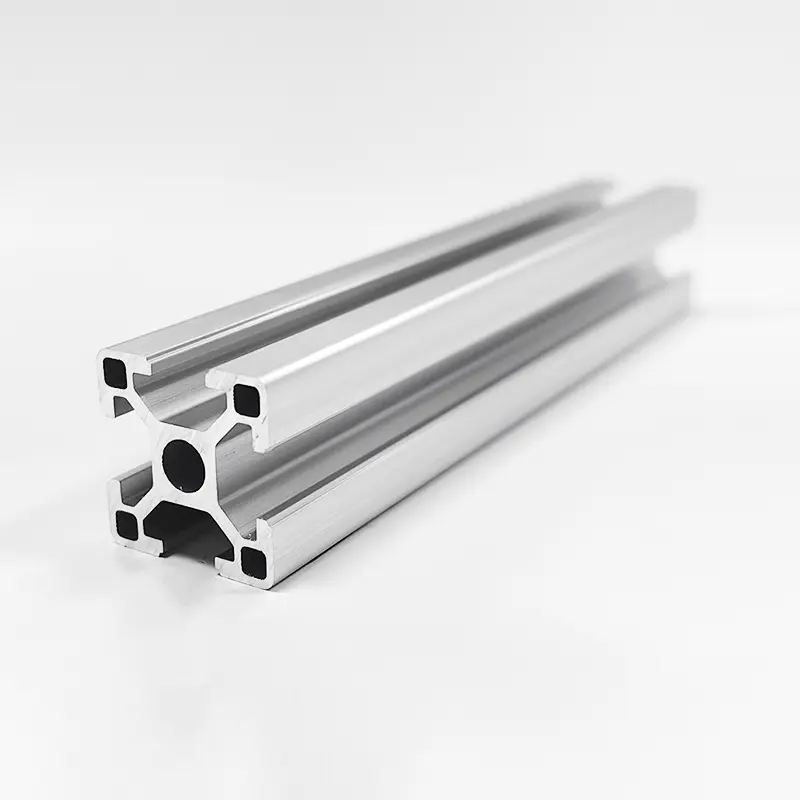
För bärande konstruktioner med vibrationer eller punktbelastningar betyder den låga elasticitetsmodulen hos aluminium att sektionens styvhet gör jobbet. Vi rekommenderar ofta tyngre väggpartier som t.ex förtjockade bärande 4040 T-spår aluminiumprofiler istället för att kompensera med starkare legeringar, eftersom ramen blir styvare utan att svetsbeteende eller smältegenskaper ändras. När du jämför serier och lastklasser, en praktisk ingenjörsguide till T-slitsar extruderingssystem i aluminium sparar mer designtid än att omkontrollera smälttemperaturerna.
 OEM HS-8-4040B Förtjockad lastbärande T-spår 4040 aluminiumprofil, 2,5 mm vägg T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. är Kinas grossist HS-8-4040B förtjockad lastbärande T-spår 4040 aluminiumprofil... Visa produkt →
| Metall | Smältpunkt (°C) | Smältpunkt (°F) | Jämförelse med aluminium |
|---|---|---|---|
| Zink | 419.5 | 787 | Lägre; skyddar stål som en galvaniserande beläggning |
| Magnesium | 650 | 1202 | Liknande; används i lätta gjutgods |
| Aluminium (ren) | 660.3 | 1220.6 | Referenser |
| Mässing (typiskt) | 900-940 | 1650-1720 | Högre; svårare att gjuta och bearbeta |
| Koppar | 1084.6 | 1984 | Mycket högre; utmärkt ledningsförmåga |
| Rostfritt stål | 1400-1450 | 2550-2640 | Mycket högre; högtemperaturservice |
| Milt stål | 1370-1510 | 2500-2750 | Mycket högre; strukturell standard |
Den viktigaste är ekonomisk. Aluminiums måttliga smältområde är precis det som gör extrudering och pressgjutning snabb och prisvärd. Stål och rostfritt stål behöver mycket mer energi för att smälta och formas, varför tungt konstruktionsarbete fortfarande gynnar stål medan lätta ramar, kapslingar och värmeavledande komponenter gynnar aluminium. Samma temperaturgräns innebär att aluminium inte har någon plats i kontinuerlig drift över ungefär 300°C: det kommer inte att smälta, men det kommer att tappa humöret och krypa under belastning.
Sätt smältpunkten i arbete på designkontoret, inte bara i ugnen:
I våra produktionsanläggningar är det smältpunkten som avgör hur en del tillverkas, inte om den kan tillverkas. Om en geometri måste gjutas kyler vi den från likvidusen med kontrollerade parametrar. Om det måste svetsas sköter vi lokal värmetillförsel. Om det måste bearbetas ansöker vi CNC aluminium bearbetning med kontrollerade matningar, hastigheter och kylvätskeflöde.
 Grossist CNC Aluminium Processing Factory, tillverkare Shanghai Huishuo Aluminium Industry Technology Co., Ltd. är Kinas CNC-aluminiumbearbetningstillverkare och CNC-aluminiumbearbetningsfaktum... Visa produkt →
Att veta att hyra aluminium smälter vid 660,32°C är den enkla delen. Den verkliga ingenjörsfrågan är vilken legering, vilken process och vilket temperaturfönster som produceras den del du behöver. Börja med legeringsserien, kontrollera solidus och liquidus och låt processen följa.

Telefon
+86-021-5788 5585
+86-133 8191 2789
E-post
Adress
Nr 218, Zhongde Road, Xiaokunshan Town, Songjiang District, Shanghai, Kina
Media