hsau hsau hsau hsau hsau
hsau hsau hsau hsau
En 6063-T5 stång extruderad vid cirka 480 grader Celsius och kyld i stillastående luft når en sträckgräns nära 145 MPa medan den bara väger 2,70 g/cm3, ungefär en tredjedel av stålets densitet. Dessa två siffror förklarar de flesta beslut i industriella ramprojekt som täcker maskinbaser, bevakning, arbetsstationer och transportörstrukturer. Aluminiumlegeringsegenskaper är dock aldrig ett enda tal på ett datablad. De är en uppsättning avvägningar mellan styrka, vikt, korrosionsbeständighet, konduktivitet och tillverkningsförmåga, och den felaktiga balansen visar sig snabbt som en ram som böjer sig under belastning eller en yta som fläckar i en våt verkstad. På Shanghai Huishuo Aluminium Industry Technology Co., Ltd., utgår samtalen om profilval från dessa egenskaper, eftersom legeringen och temperamentet som väljs i formstadiet avgör allt som följer: alternativ för väggtjocklek, belastningsklass, ytkvalitet och slutkostnad. Den här guiden anger de egenskaper som är viktiga, jämför de vanliga legeringsfamiljerna med verkliga figurer och förvandlar dessa figurer till en praktisk beställningschecklista.
Aluminiumlegeringsegenskaper är de mätbara egenskaperna hos en given legering, inklusive densitet, hållfasthet, korrosionsbeständighet, konduktivitet och bearbetbarhet, som avgör om den kommer att överleva en specifik tillämpning.
Rent aluminium är mjukt och formbart, idealiskt för folie och ledarkabel men nästan värdelöst för en bärande ram. Legering förändrar det. Kontrollerade tillsatser av magnesium, kisel, koppar, mangan eller zink, i kombination med rätt arbets- och värmebehandling, lyfter den ultimata draghållfastheten från cirka 90 MPa i kommersiell renhet 1100 till cirka 570 MPa i 7075-T6, medan densiteten håller sig nära 2,70 g/cm3 över nästan hela området.
För industriell T-spår inramning kommer det praktiska beslutet ner till 6063 för standardprofiler och 6061 där högre belastningar eller tung CNC-bearbetning är inblandade.
Den fyrsiffriga beteckningen tillkännager det huvudsakliga legeringselementet: 1xxx är kommersiell renhet, 2xxx koppar, 3xxx mangan, 5xxx magnesium, 6xxx magnesium plus kisel och 7xxx zink. Varje familj byter extruderbarhet mot styrka på ett förutsägbart sätt, och tabellen nedan samlar typiska rumstemperaturvärden.
| Legering och temperament | Huvudlegeringselement | Draghållfasthet | Sträckstyrka | Densitet | Typisk användning |
| 1100-O | 99,0 procent Al minimum | 90 till 130 MPa | 35 MPa | 2,71 g/cm3 | Folie-, kemikalie- och livsmedelsutrustning |
| 5052-H32 | 2,5 procent Mg | 230 MPa | 195 MPa | 2,68 g/cm3 | Plåt, marina och transportdelar |
| 6063-T5 | Mg 0,45 till 0,9, Si 0,2 till 0,6 | 185 MPa | 145 MPa | 2,70 g/cm3 | T-spårprofiler, arkitektonisk inramning |
| 6061-T6 | Mg 0,8 till 1,2, Si 0,4 till 0,8 | 310 MPa | 270 MPa | 2,70 g/cm3 | Strukturella delar, CNC-bearbetade komponenter |
| 7075-T6 | Zn 5,1 till 6,1, Mg 2,1 till 2,9, Cu 1,2 till 2,0 | 570 MPa | 500 MPa | 2,81 g/cm3 | Flyg- och högspänningsverktyg |
När ett projekt sitter mellan dessa två arbetshästar i 6-serien är de avgörande faktorerna press-härdningsrespons och bearbetningsvolym. Vi jämför dem i detalj i vår 6061 kontra 6063 teknisk urvalsguide .
6xxx-familjen dominerar industriell extrudering eftersom magnesium och kisel bildar Mg2Si-fällningar som svarar på värmebehandling, så legeringen får verklig styrka samtidigt som den förblir tillräckligt mjuk för att tränga igenom komplexa formar vid 450 till 500 grader Celsius.
Metallen lämnar formen mjuk, och vad som händer under de närmaste timmarna bestämmer de slutliga egenskaperna för aluminiumlegeringen. I T5-tempereringen kyls profilen vid pressen med forcerad luft och åldras sedan, vilket håller förvrängningen låg över långa, smala inramningselement. I T6-tempereringen är profilen vattensläckt och artificiellt åldrad vid ungefär 180 grader Celsius, vilket höjer styrkan men också låser in mer kvarvarande spänningar, en riktig övervägande på tunna väggar.
Det är därför som standardsortimentet av industriella extruderingsprofiler av aluminium från en specialiserad kvarn byggs nästan helt på 6063, med 6061 reserverad för tunga konstruktionselement och CNC-bearbetade plåtar.
När legeringen och temperamentet är fixerade blir väggtjocklek och seriestorlek de praktiska spakarna för att justera lastkapacitet, styvhet och kostnad.
Två 4040-profiler med identiska yttermått kan skilja sig med mer än 60 procent i väggtjocklek, från en 2,0 mm ekonomisk vägg till en 3,2 mm höghållfast vägg. Avböjning styrs av tröghetsmomentet för tvärsnittet, så den tjockare väggen håller inriktningen märkbart längre under samma belastning.
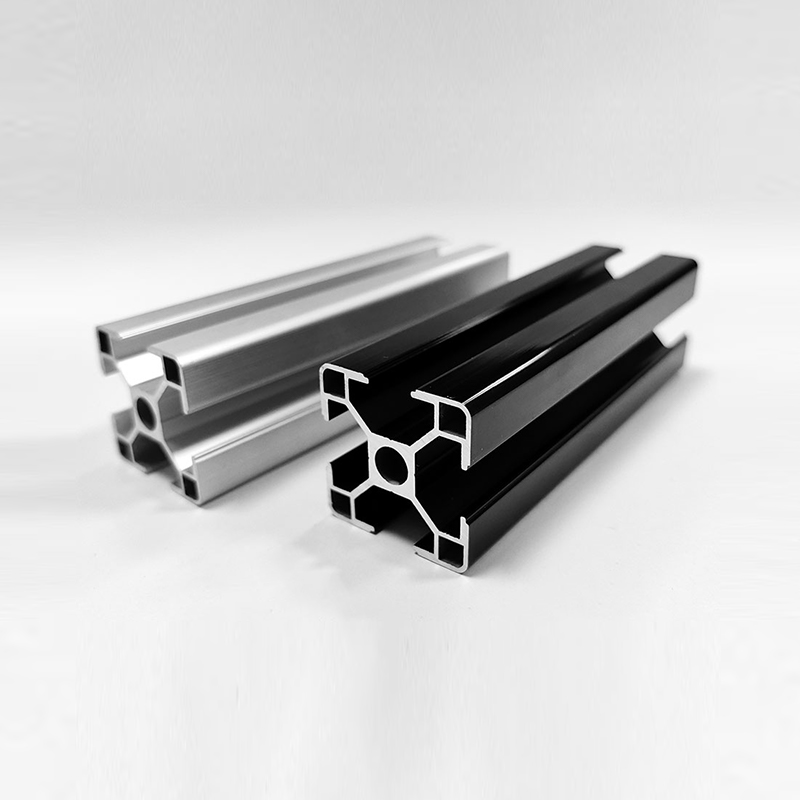
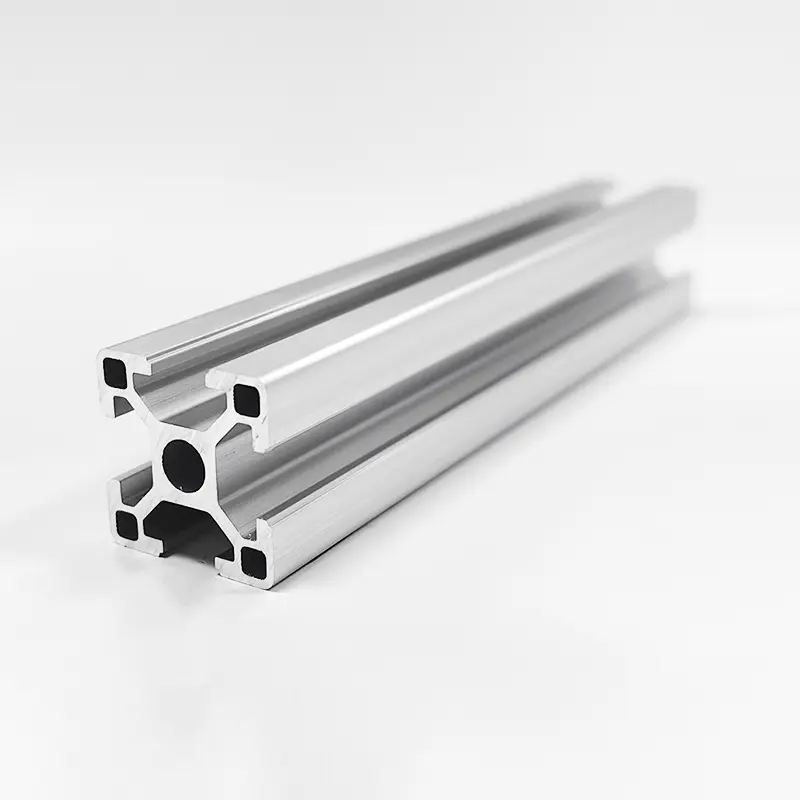
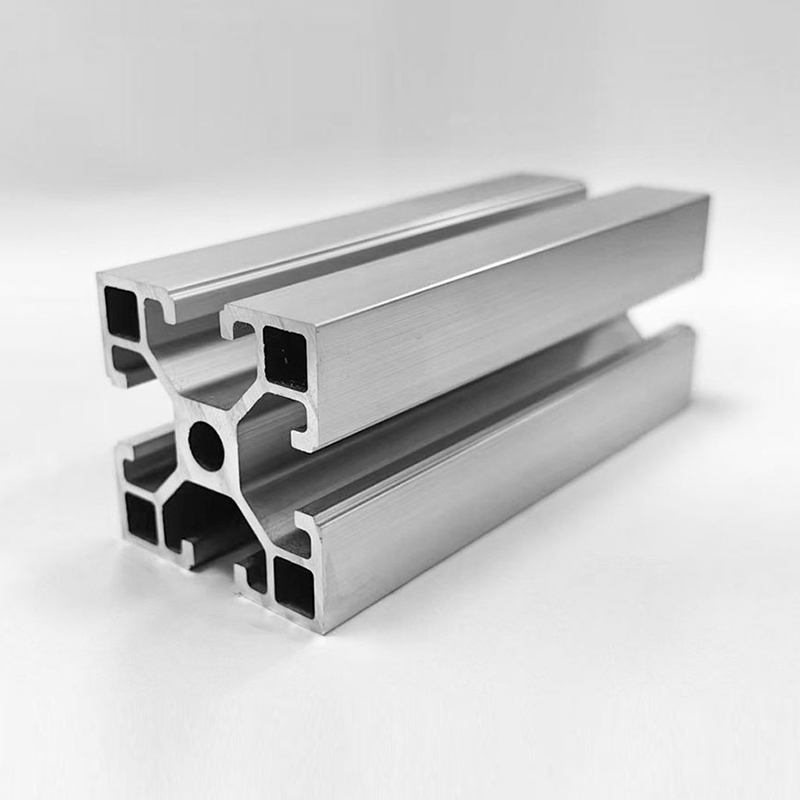 HS-8-4040F Ekonomisk 4040 T-spår aluminiumprofil med 2,0 mm vägg Med ett 40x40 mm tvärsnitt, 2,0 mm vägg och 8,2 mm slits passar denna ekonomiska profil kostnadskänsliga konstruktioner. Den står i kontrast till 4040-varianter med tjockare väggar som diskuteras i närheten, och erbjuder ett budgetvänligt alternativ för lätta ramar. Visa produkt →
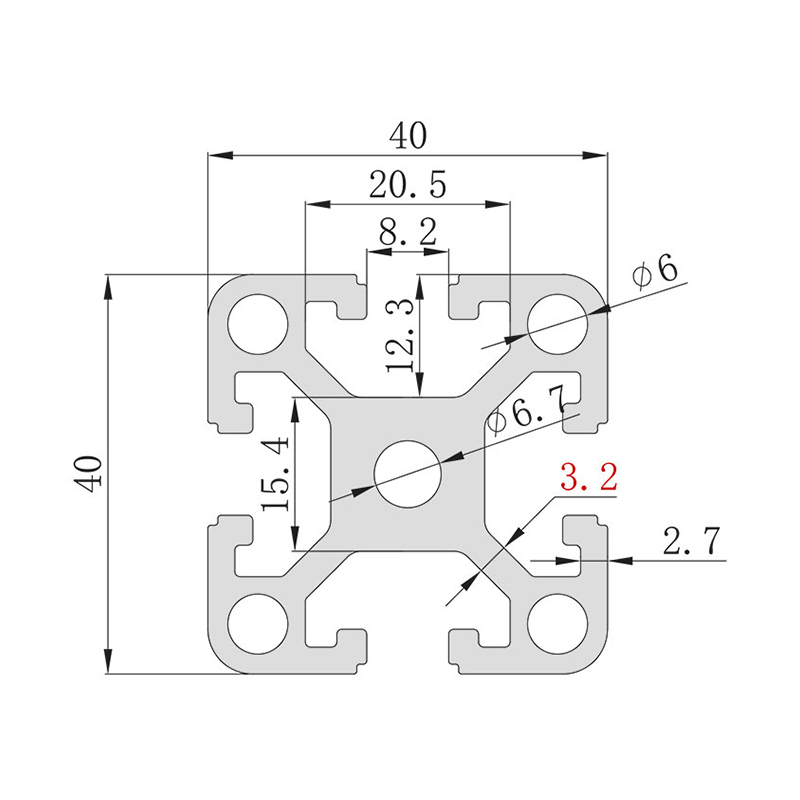 HS-8-4040D höghållfast 4040-profil med 3,2 mm förtjockad vägg Denna 3,2 mm-väggiga 4040-profil väger 1,88 kg/m och motstår nedböjning under tunga belastningar, vilket direkt illustrerar fördelen med tjockare väggar som beskrivs ovan. Dess hålfria design möjliggör flexibel borrning för anpassade kraftiga ramar. Visa produkt →
Spårbredden spelar också roll: ett 10,2 mm brett spår bär tyngre t-muttrar och bultar än ett 6 mm spår, vilket är anledningen till att 45- och 50-seriens profiler förankrar de flesta stora och extra tunga konstruktioner. I andra änden av skalan prioriterar laboratorier och lätta kapslingar vikt och ren hantering framför råkapacitet, där tunnväggiga 3030-varianter tjänar sin plats.
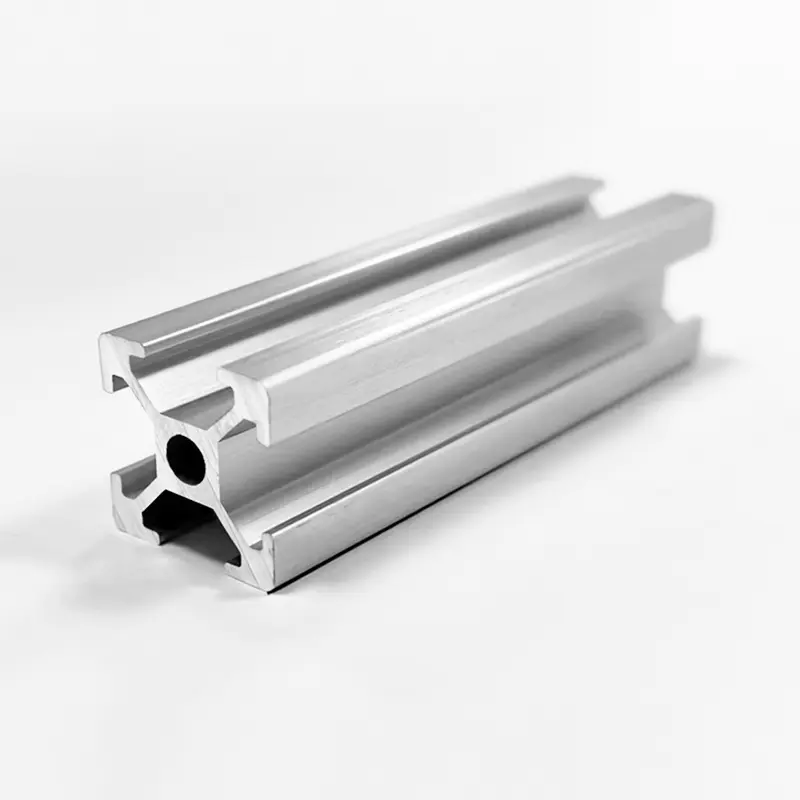
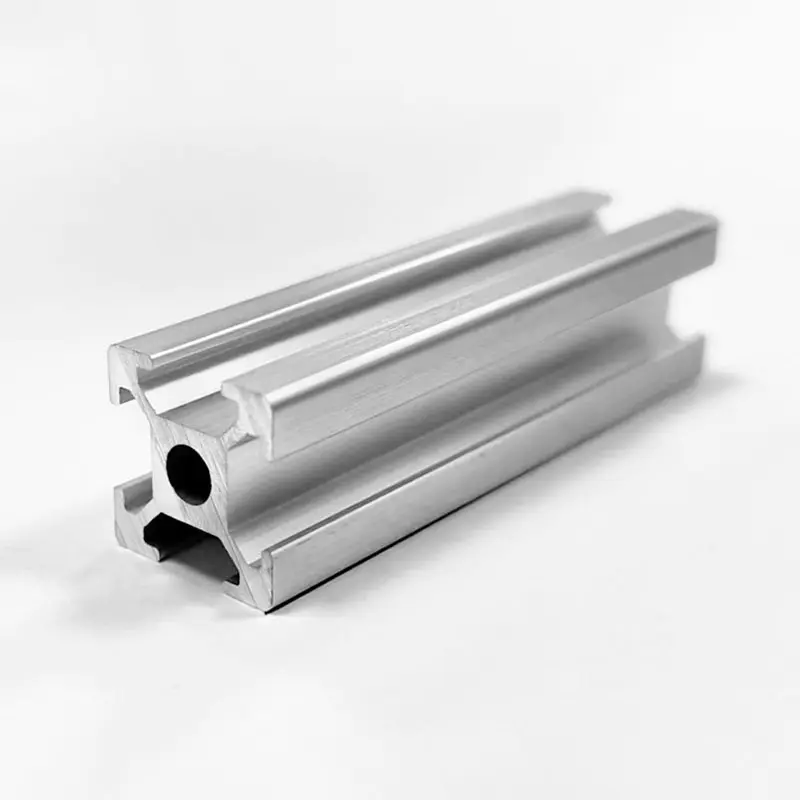
 HS-8-3030QL lätt 3030 T-spårprofil för laboratoriestrukturer Med bara 0,58 kg/m med en 1,4 mm vägg passar denna 30x30 mm profil de lätta laboratorie- och kapslingsapplikationer som nämns i närheten, där viktbesparingar och ren hantering är viktigare än maximal lastkapacitet. Visa produkt →
Rubrikegenskaperna är låg densitet vid ca 2,70 g/cm3, draghållfasthet mellan ungefär 90 och 570 MPa beroende på serie och temperament, stark korrosionsbeständighet från den självreparerande oxidfilmen, hög termisk och elektrisk ledningsförmåga och utmärkt extruderbarhet och bearbetbarhet.
6063 i T5- eller T6-temperering är standard i branschen eftersom den extruderar rent i tunna, exakta slitsar och anodiserar jämnt. 6061-T6 är det stegvisa valet för högbelastningsramar och delar som behöver omfattande CNC-bearbetning.
Båda startar som samma extrudering. T5 luftkyls vid pressen och åldras och når cirka 185 MPa draghållfasthet, medan T6 är vattenkylda och artificiellt åldras och når cirka 240 MPa. Avvägningen är något högre distorsionsrisk med T6 på tunna sektioner.
Nej. Anodisering omvandlar ytan till ett 5 till 25 mikrometers oxidskikt som förbättrar korrosionsbeständigheten och ythårdheten, men det förändrar inte profilens bulkstyrka.

Telefon
+86-021-5788 5585
+86-133 8191 2789
E-post
Adress
Nr 218, Zhongde Road, Xiaokunshan Town, Songjiang District, Shanghai, Kina
Media